Запорная арматура магистральных трубопроводов работает в экстремальных условиях: высокие температуры среды, постоянный контакт с влагой и агрессивными веществами, циклическое открытие-закрытие задвижек, фланцевые соединения под воздействием температурных перепадов. В полевых условиях такое оборудование часто находится под открытым небом месяцы и годы. Без надлежащей смазки шпиндели зависают, муфты прикипают к валам, уплотнители теряют герметичность. Защита запорной арматуры от коррозии и заклинивания начинается с правильного выбора высокотемпературной смазки - состава, который не просто выдерживает жару, но герметизирует, вытесняет влагу и препятствует окислению металла даже при прямом контакте с водой и кислородом.
Статья раскрывает, какие свойства должна иметь высокотемпературная смазка для магистральной арматуры, как выбрать состав с учетом рабочей температуры среды и нагрузок на узлы трения, какие стандарты регламентируют качество, и как правильно наносить смазку в суровых полевых условиях, чтобы защита сохранялась месяцы и годы.
Технические требования к высокотемпературной смазке для арматуры
Запорная арматура трубопроводов работает в условиях, где обычная смазка разлагается и теряет свойства.
Специальная высокотемпературная смазка для запорной арматуры должна соответствовать ряду взаимосвязанных требований.
Прежде всего это широкий диапазон рабочих температур - от минус 20–30 °C в зимних полевых условиях до плюс 150–200 °C и выше при работе вблизи горячих магистралей. Второе требование - герметизирующие свойства: смазка должна не просто снижать трение, но и уплотнять зазоры между шпинделем и гайкой, препятствуя проникновению влаги внутрь узла. Третье - стойкость к вымыванию: конденсат, дождь, брызги из трубопровода не должны смывать защиту. Четвертое - низкий момент сопротивления вращению, особенно при отрицательных температурах, иначе ручной привод станет неуправляем. Пятое - совместимость с эластомерами (резина, фторопласт), так как уплотнители арматуры изготовлены именно из них.
При этом высокотемпературная смазка для подшипников высокотемпературная, используемая в станках, может не подходить для трубопроводной арматуры, потому что не обладает герметизирующими и водостойкими свойствами. Для магистральных трубопроводов нужны именно арматурные смазки - специализированные составы, разработанные под требования трубопроводного оборудования.
Защита от коррозии: роль ингибиторов и антифрикционных покрытий
Коррозия - враг номер один для запорной арматуры в полевых условиях.
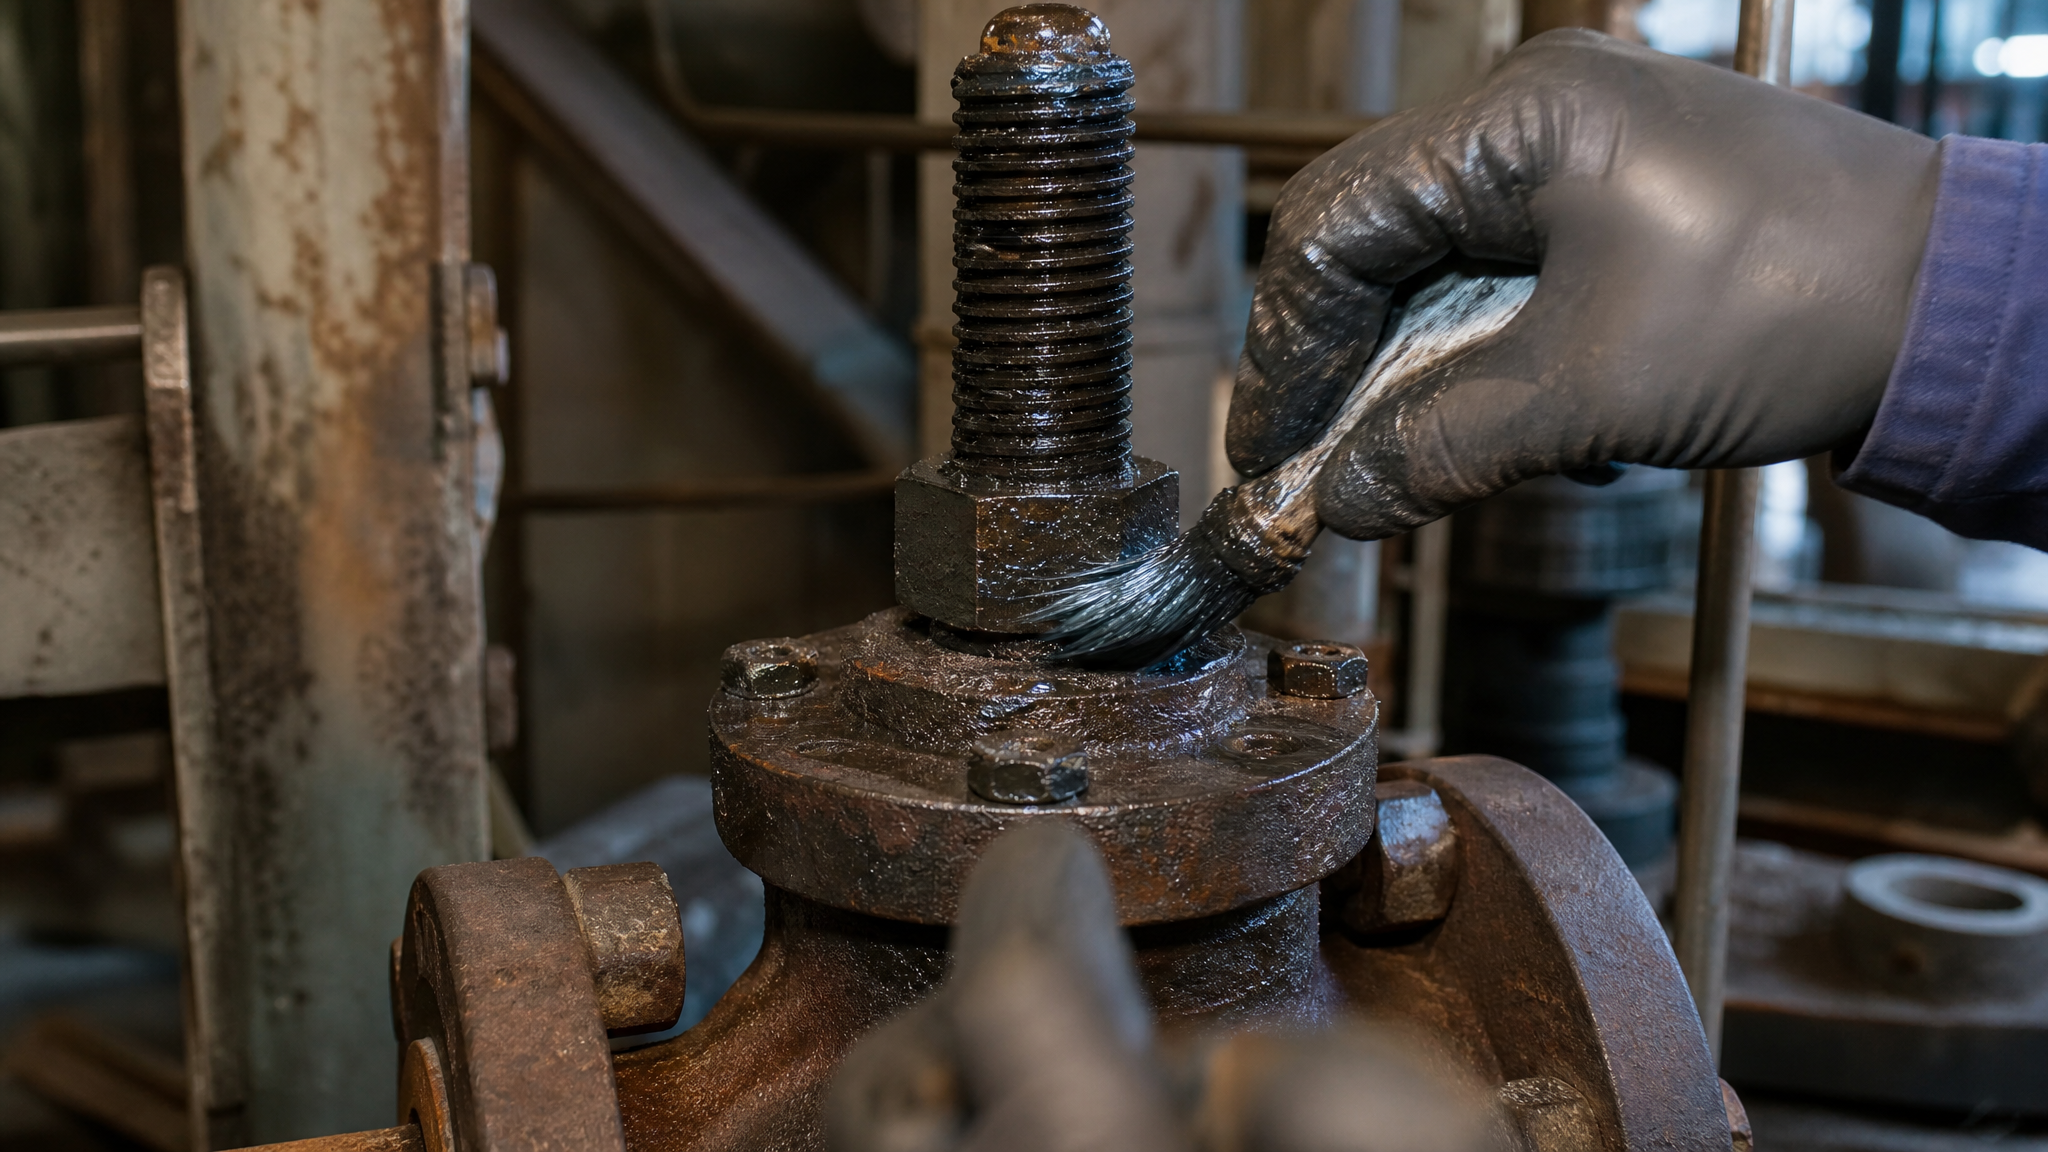
Влага и кислород образуют окиси железа на поверхности штока, рабочих фланцев и внутренних полостей. При следующем открытии-закрытии коррозионные наросты разрушаются, образуется абразивная пыль, которая ускоряет износ.
Защита арматуры от коррозии начинается с выбора смазки, содержащей ингибиторы коррозии - химические вещества, которые формируют на металлической поверхности тончайшую защитную пленку. Эта пленка блокирует контакт кислорода и влаги с металлом, даже если смазка частично смыта или высохла. Одновременно ингибиторы нейтрализуют агрессивные вещества, которые могут присутствовать в окружающей среде - соли, кислоты, щелочи.
Для низкоскоростных тяжелонагруженных узлов арматуры (например, буксовых соединений крупных задвижек при давлении) используются смазки с дисульфидом молибдена (MoS₂). Дисульфид молибдена работает как твердый смазочный слой: когда жидкая фаза смазки истирается, твердые частицы продолжают снижать трение и защищать металлические поверхности от прямого контакта. Для защиты запорной арматуры магистральных трубопроводов от коррозии и закусывания при температурах до 200 °C может быть использована смазка, обладающая высокой термостойкостью и противозадирными свойствами. Такой состав сочетает органическую основу с минеральным маслом, ингибиторами коррозии и твердыми противоизносными компонентами.
Выбор смазки с учетом рабочей температуры среды
Ключевая ошибка при выборе высокотемпературной смазки - сравнение ее предельной температуры с максимальной температурой среды.
На практике применяется жесткий ориентир: температура применения смазки должна быть на 15–20 °C ниже температуры кипения или критической точки среды в трубопроводе.
Например, если в магистрали течет пар при 160 °C, смазка должна сохранять свойства при 140–145 °C. Это связано с тем, что температура в узлах фрикционного контакта (трущиеся пары шпиндель-гайка, муфта-вал) может превышать температуру окружающей среды на 10–15 °C из-за выделения тепла при трении. Кроме того, тепловой запас необходим для того, чтобы смазка не начала окисляться и терять вязкость.
При работе в холодных регионах или в ночное время (когда температура воздуха падает ниже минус 20 °C) приоритет смещается в сторону низкого момента сопротивления вращению. Высокотемпературная синяя смазка, которая часто используется в автомобильной промышленности, может быть слишком густой для ручного управления при минус 25 °C. Для полевых условий выбирают составы с более жидкой основой и специальными загустителями, которые не затвердевают при отрицательных температурах.
Антифрикционные покрытия и графеновые композиции для экстремальных условий
В последние годы на рынке появились смазки и покрытия на основе графена и других углеродных наноструктур.
Графеновая смазка позиционируется как более скользящая и стойкая к температурным перепадам, чем классические литиевые или кальциевые составы.
Однако для запорной арматуры магистральных трубопроводов графеновые смазки используют редко - в основном потому, что подавляющее большинство эксплуатационных норм и испытаний привязано к классическим составам. При этом графеновые добавки могут работать как усилитель у смазок для подшипников высокотемпературная, повышая несущую способность и сокращая фрикционные потери.
Более распространены высокотемпературные литиевые смазки, которые стали фактическим стандартом для магистральной арматуры. Литиевые смазки стабильны в диапазоне от минус 20 до плюс 180 °C, хорошо герметизируют зазоры, совместимы с большинством эластомеров и не требуют специальной утилизации. Высокотемпературные литиевые смазки часто содержат молибденовые присадки и антиокислительные пакеты, что обеспечивает защиту от коррозии при длительном хранении на открытой площадке.
В качестве антифрикционного покрытия для аналогичных условий может быть применено специализированное покрытие, адаптированное для высокотемпературных узлов трения скольжения и работающее до 730 °C. Такие покрытия наносятся тонкой пленкой на рабочие поверхности и не требуют повторной смазки в течение длительного времени, что критично в полевых условиях, когда доступ к арматуре затруднен.
Практика применения смазки в полевых условиях
Правильное нанесение смазки - не менее важно, чем ее выбор.
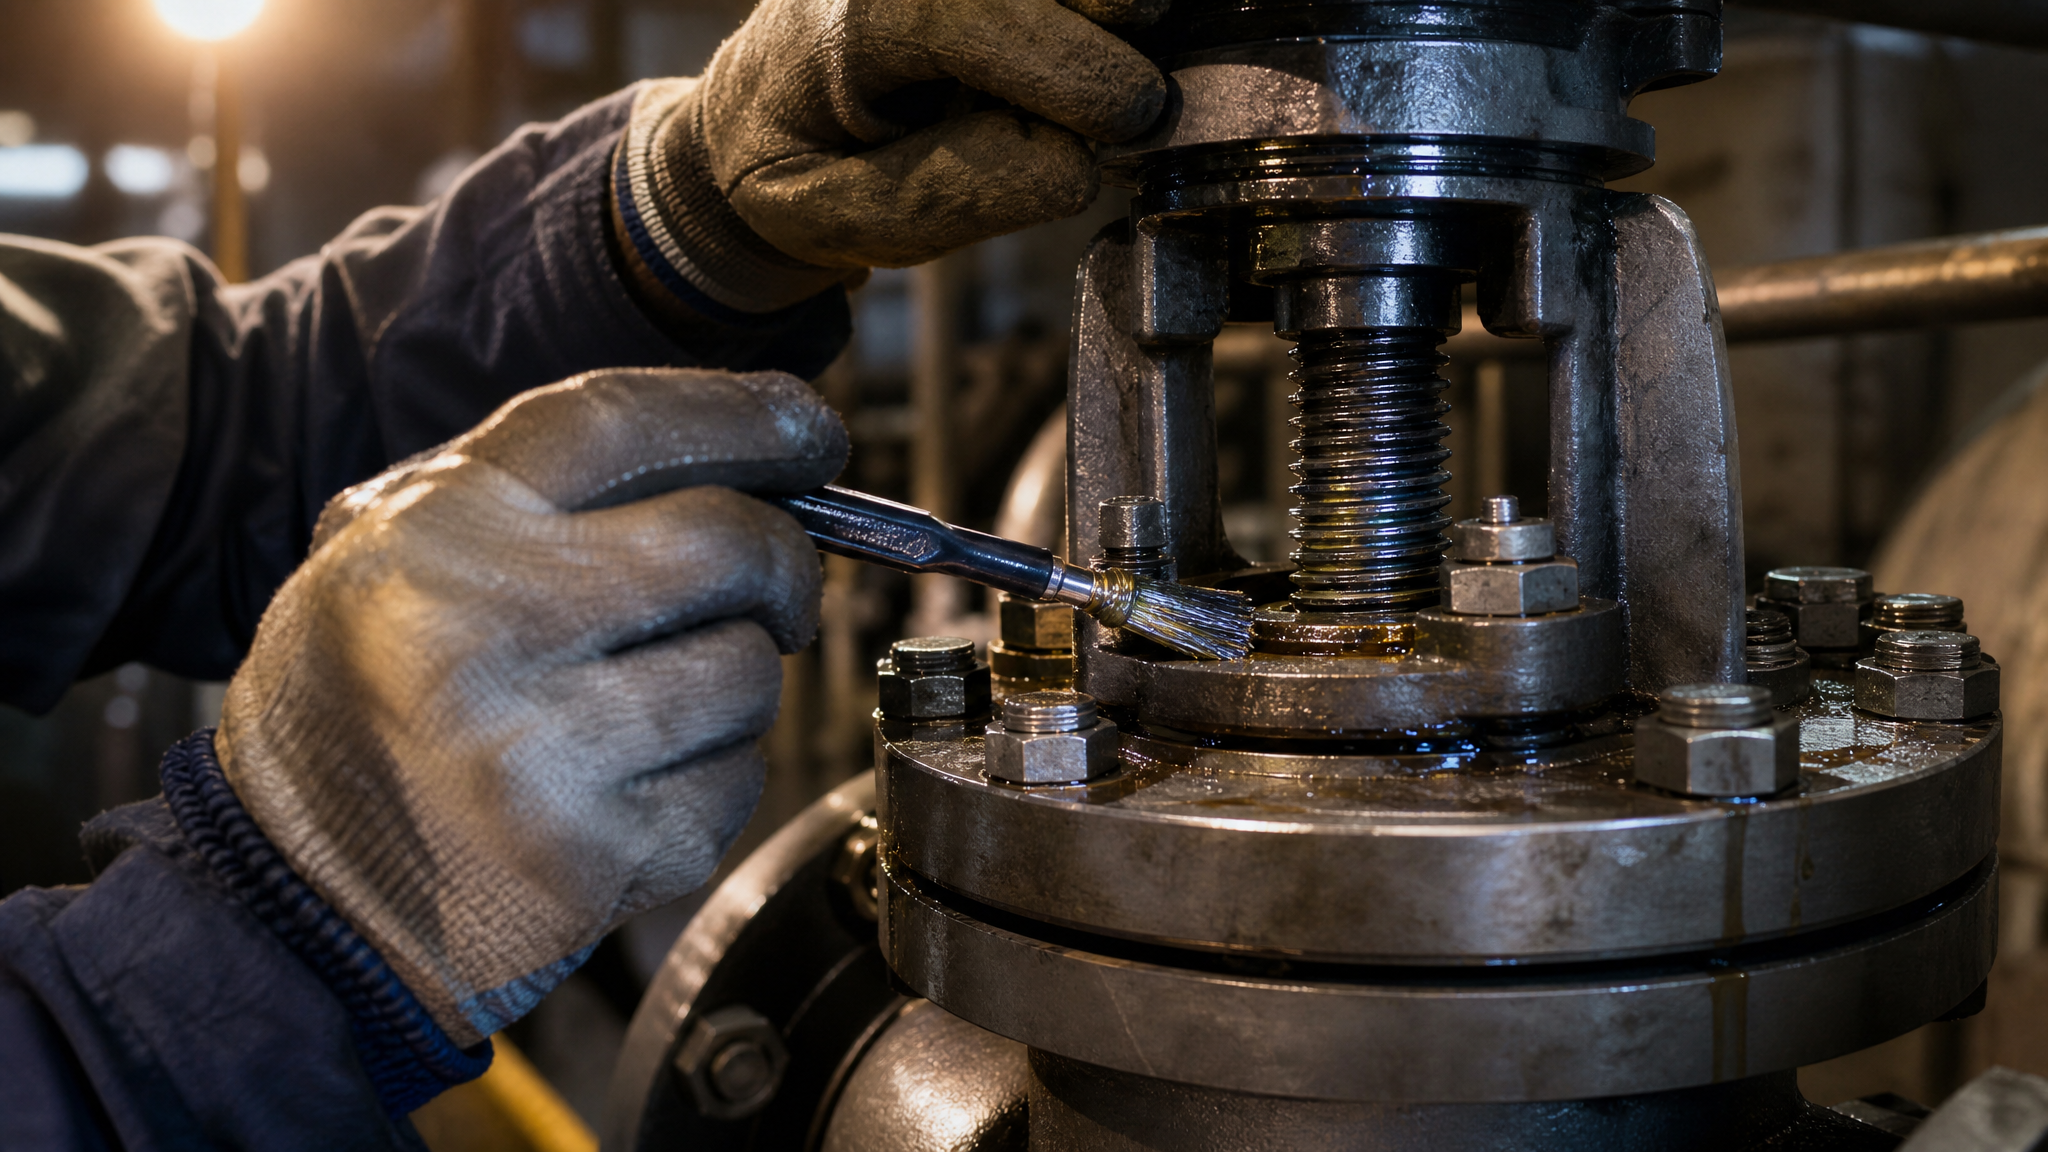
На трубопроводной арматуре смазку наносят тонкой пленкой на все подвижные соединения: шпиндель, муфту, фланцевые резьбы, направляющие штока. После нанесения арматуру несколько раз открывают и закрывают, чтобы смазка распределилась равномерно. Излишки удаляют только после полной сборки, иначе смазка быстро высохнет и потеряет герметизирующие свойства.
В холодное время года перед началом работ рекомендуется нанести смазку за несколько часов до эксплуатации, чтобы она согрелась и снизился момент сопротивления вращению. Если арматура длительное время не используется (более двух недель на открытой площадке), ее покрывают дополнительным слоем смазки, особенно в местах соединения со стальными трубами.
Смазка медная высокотемпературная, содержащая медный порошок, применяется реже и только для специальных случаев - когда требуется заведомо исключить прямой контакт стали с медьсодержащим оборудованием. Обычно закупщики промышленного сектора используют универсальные литиевые и комплексные составы, которые не вызывают гальванической коррозии при соседстве с любыми металлами.
Для полевых условий также важна герметичность упаковки. Смазка, хранящаяся в открытой таре на строительной площадке, быстро окисляется и становится непригодной. Рекомендуется покупать смазку в расфасовке по 400–500 г, которая полностью используется в течение одной-двух недель работ, и хранить в закрытом виде в защищенном от солнца месте.
Стандарты и согласование со спецификацией оборудования
При закупке высокотемпературной смазки для запорной арматуры магистральных трубопроводов важно сверяться со спецификацией, которую предоставляет производитель оборудования.
В спецификации указаны требования к классу вязкости по ISO (обычно VG 22–VG 220 для смазок), совместимости с уплотнениями, температурному диапазону, а иногда и марке присадок.
Европейские производители арматуры часто требуют соответствия стандартам ISO 6838 (классификация несущей способности смазок) или требованиям конкретных масляных грейдов. В России при отсутствии в спецификации жестких требований закупщики ориентируются на общепромышленные критерии: смазка должна быть в диапазоне NLGI 2–3, иметь точку каплепадения не ниже 180 °C, вязкость при 40 °C в пределах 22–32 мм²/с (что соответствует классу ISO VG 32).
Практический совет: перед первым применением новой партии смазки рекомендуется нанести тонкую пробу на один клапан или задвижку и понаблюдать 2–3 цикла открытия-закрытия. Если момент сопротивления вращению не изменился, а герметизация улучшилась - партия подходит.
Часто задаваемые вопросы
Какая температура смазки считается достаточной для работы при 150 °C?
Температура применения смазки должна быть на 15–20 °C ниже температуры кипения среды в трубопроводе. При 150 °C минимальная рабочая температура смазки -130–135 °C. Это учитывает локальное повышение температуры в узлах трения и оставляет запас на окисление при длительной эксплуатации.
В чем отличие арматурной смазки от обычной литиевой?
Арматурная смазка содержит ингибиторы коррозии, герметизирующие добавки и повышенную вязкость при низких температурах. Обычная литиевая смазка может быть оптимальна для подшипников, но неподходяща для запорной арматуры, потому что не обеспечивает защиту от влаги и не герметизирует зазоры достаточно.
Нужно ли использовать смазку с графеном или молибденом?
Для стандартной арматуры при давлениях до 25 МПа и температурах до 180 °C достаточна смазка с классическими ингибиторами коррозии. Молибден добавляют при высоких локальных нагрузках на шпиндель, графен - при необходимости максимально снизить момент сопротивления вращению в холодных условиях.
Можно ли наносить смазку без специального нагнетателя?
Да, для полевых условий смазку часто наносят вручную, используя кисть или тряпку. Важно нанести тонкую равномерную пленку, а не закупорить зазоры избыточным количеством. Нагнетатель используют только на централизованных системах смазки крупных трубопроводных узлов.
Как часто нужно повторно наносить смазку на арматуру на открытой площадке?
При ежедневной эксплуатации - один раз в 1–2 недели. При циклической работе (открытие-закрытие раз в несколько дней) - один раз в месяц. Если арматура простаивает, смазку повторяют после двух недель простоя, чтобы предотвратить окисление и коррозию.
Заключение
Высокотемпературная смазка - критический фактор надежности запорной арматуры магистральных трубопроводов в полевых условиях. Правильный выбор состава, учитывающий диапазон рабочих температур (с запасом на 15–20 °C), герметизирующие свойства, стойкость к вымыванию и совместимость с уплотнениями, предотвращает закусывание, коррозию и преждевременный выход из строя. При выборе смазки обязательно сверяйтесь со спецификацией производителя оборудования и проводите пробу на малом объеме перед массовым применением.
Следующий шаг: запросите у своих поставщиков техдокументацию (TDS) по высокотемпературным смазкам, указав точные температурные диапазоны вашей арматуры, состав рабочей среды (вода, газ, масло, пар) и требуемые стандарты совместимости. Это позволит сузить выбор и избежать дорогостоящих ошибок при закупке.