При переходе с минеральных смазок на составы с пищевым допуском многие предприятия сталкиваются с неожиданной проблемой: смазка вдруг становится похожа на пластилин - плотная, неподатливая, плохо прокачивается по магистралям. Это не дефект новой смазки, а результат несовместимости. Когда разные типы загустителей и базовых масел встречаются в одной точке смазки, они образуют гибрид, который теряет текучесть и защитные свойства. Для оборудования розлива, кофемашин и другого пищевого производства это критично: система централизованной смазки должна подавать материал равномерно, а узлы с резиновыми уплотнениями требуют специальной совместимости.
Статья разбирает, почему возникает «пластилин», как выбрать пищевую силиконовую смазку без риска смешивания и какие параметры (NLGI, вязкость, допуск NSF) гарантируют успешный переход. Текст адресован техническим специалистам, инженерам и закупщикам, которые отвечают за надежность систем смазки на пищевых производствах.
Почему появляется «пластилин» при смешивании смазок
Когда в одной точке смазки встречаются две несовместимые смазки, консистенция резко ухудшается.
Это происходит не из-за загрязнения, а из-за конфликта между типами загустителей и базовыми маслами. Силиконовые смазки работают на основе полидиметилсилоксана, минеральные - на нефтяных фракциях. Эти жидкости практически не смешиваются: при контакте они образуют суспензию, которая теряет пластичность и становится похожа на пластилин - плотной, липкой и почти не текучей.
Для оборудования розлива и централизованных систем смазки это особенно опасно. Система предполагает циркуляцию через магистрали, нагнетательные насосы и дозирующие клапаны. Если консистенция вырастет выше NLGI 2–2,5, смазка просто застопорится в трубопроводе, особенно при холодном старте. Узлы останутся без смазки, начнется сухое трение, задиры и отказ оборудования.
Таблицы совместимости показывают, что силиконовые смазки несовместимы не только с минеральными маслами, но и с PAO, эфирными и полигликолевыми композициями. Бентонитовые загустители (основа старых советских смазок) практически полностью несовместимы с любыми другими типами - они требуют полной замены, а не просто перехода.
Что выбрать: параметры пищевой смазки для системы розлива
Пищевой допуск - это только первый шаг.
Для централизованной системы смазки нужна еще и правильная консистенция. Рекомендуемый класс NLGI для ЦСС -1 или 1,5 (максимум). При NLGI 2 смазка становится слишком вязкой и неравномерно подается по магистралям. Вязкость базового масла должна быть около 50 мм²/с при 100 °C - это обеспечивает баланс между защитой и текучестью.
Пищевые силиконовые смазки превосходят минеральные по совместимости с материалами оборудования. Они инертны к резинам, эластомерам и полимерам, что критично для уплотнительных узлов, клапанов и пластиковых деталей кофемашин, дозировщиков и линий фасовки. Минеральная смазка может привести к набуханию резины, тогда как силиконовая остается совместимой в широком диапазоне температур и условий.
Допуски NSF различаются по области применения. Допуск H1 рассчитан на случайный контакт с пищей и подходит для большинства узлов оборудования розлива. H2 используется для узлов, где контакт с пищей полностью исключен (например, муфты редуктора). Допуск 3H предполагает непосредственный и постоянный контакт с продукцией - это максимально строгий стандарт безопасности.
При выборе важно требовать от поставщика не просто слово «пищевая», а документированный допуск с указанием температурного диапазона, класса NLGI и вязкости. Это гарантирует, что смазка подойдет под специфику вашей системы, а не окажется случайным выбором.
Совместимость пищевых смазок: как проверить перед переходом
Перед тем как менять смазку в работающей системе, нужно провести проверку совместимости.
Табличные данные показывают, что даже две пищевые смазки могут быть несовместимы, если они имеют разные базовые масла и загустители. Силиконовая пищевая смазка совместима только с другими силиконовыми смазками; переход на нее с минеральной требует обязательной очистки узлов.
Если полная очистка невозможна (узлы сложные, подкладные крепежи, сальники), используют метод вытеснения: новую смазку подают в точку постепенно, вытесняя старую. Это медленнее, чем замена, но безопаснее, чем риск образования «пластилина». При вытеснении нужно следить, чтобы система работала нормально и не было скачков давления в магистралях.
Для оборудования с резиновыми уплотнениями рекомендуется провести микротест: нанести несколько грамм новой смазки на образец из материала уплотнения и оставить в условиях реальной эксплуатации (в том числе под воздействием горячей воды, пара и моющих растворов) на 48–72 часа. Если резина не разбухла, цвет смазки не изменился и запаха нет - совместимость подтверждена.
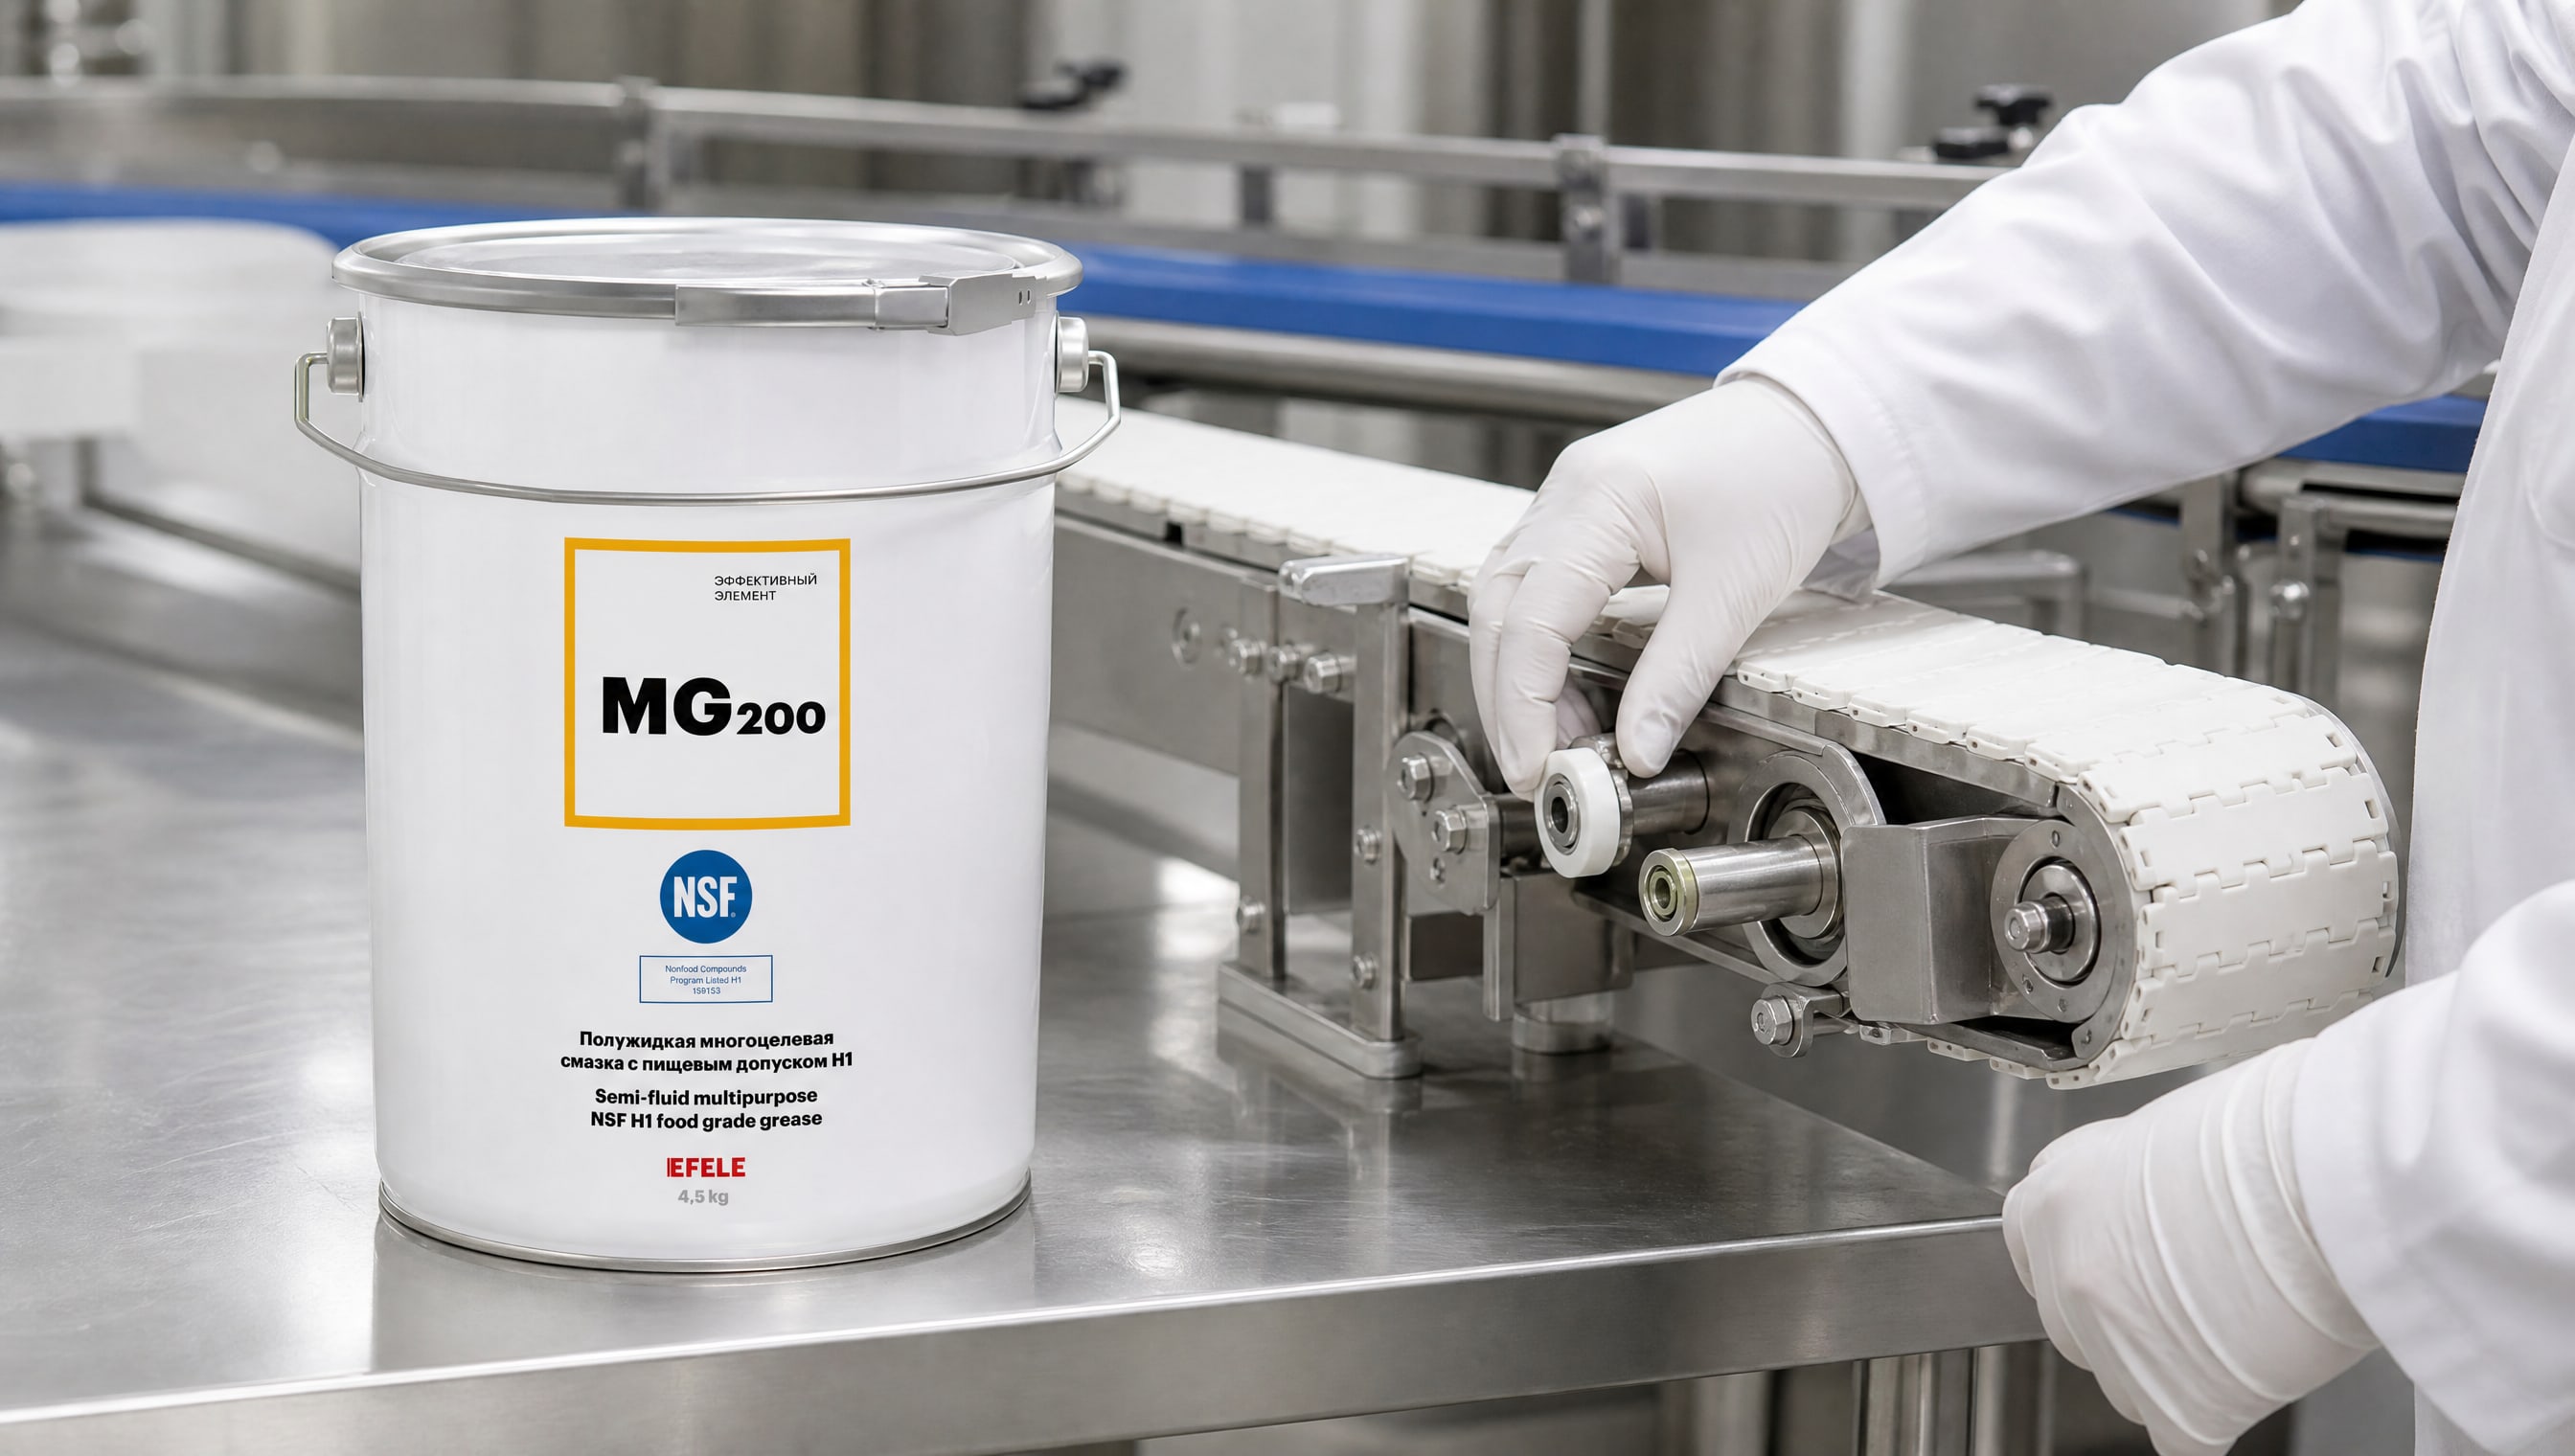
EFELE MG-200 - полужидкая многоцелевая смазка с пищевым допуском NSF H1 - спроектирована специально для централизованных систем смазки и минимизирует риск образования «пластилина» при переходе благодаря сбалансированной консистенции NLGI 1 и совместимости с силиконовыми составами.
Пищевая силиконовая смазка для уплотнений и кофемашин
Уплотнители и клапаны пищевого оборудования испытывают комбинированные нагрузки: механическое давление, температурные колебания, влажность, пар и агрессивные моющие растворы.
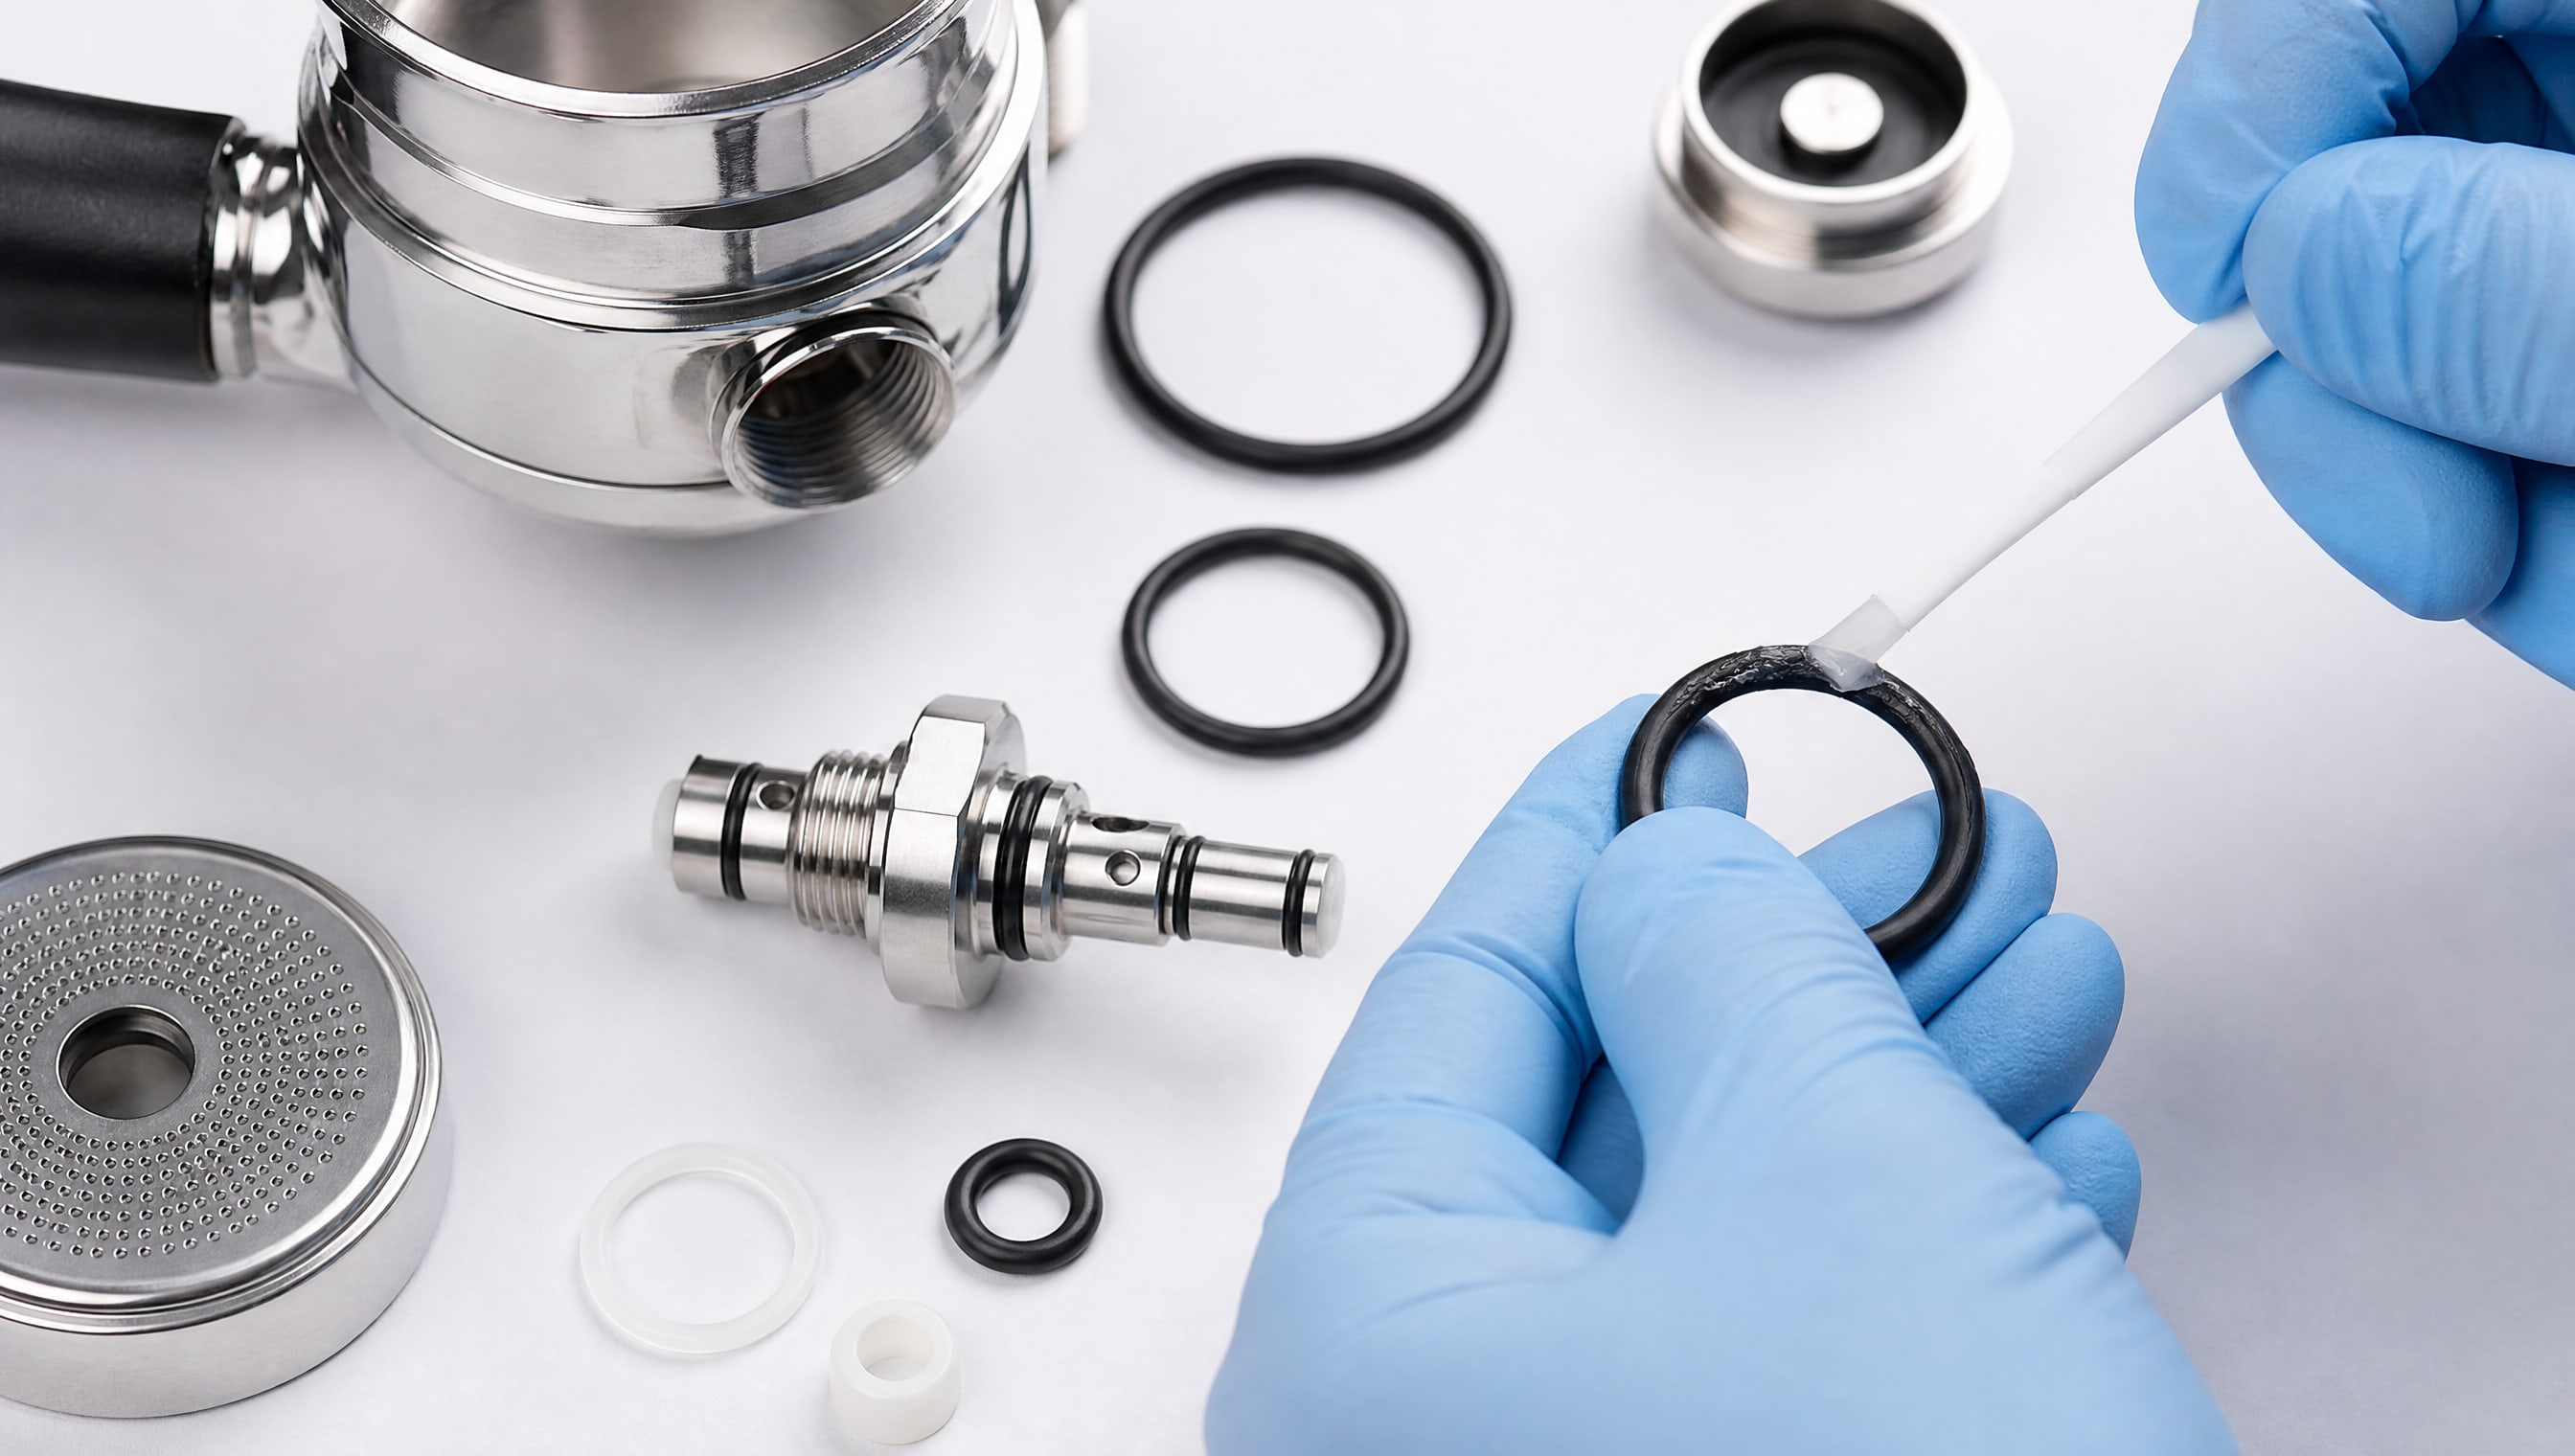
Обычная пищевая минеральная смазка в таких условиях быстро разлагается и теряет свойства, особенно при нагреве выше 60 °C.
Пищевые силиконовые смазки остаются стабильными до 200 °C и более, не разлагаются под действием щелочей и кислот умеренной концентрации, не смываются водой. Кроме того, они без запаха при нагреве - это важно для оборудования, работающего рядом с пищевой продукцией. Их инертность к резинам и полимерам означает, что уплотнения не разбухают и не теряют герметичность со временем.
Для кофемашин, линий розлива напитков и оборудования расфасовки молочных продуктов силиконовые смазки с допуском NSF H1 стали стандартом выбора. Они работают в узких диапазонах люфтов, где любое расширение или усадка материала приводит к утечкам, и благодаря своей совместимости с полимерами обеспечивают долгий срок службы уплотнительных узлов.
Совет инженера: сценарий на практике
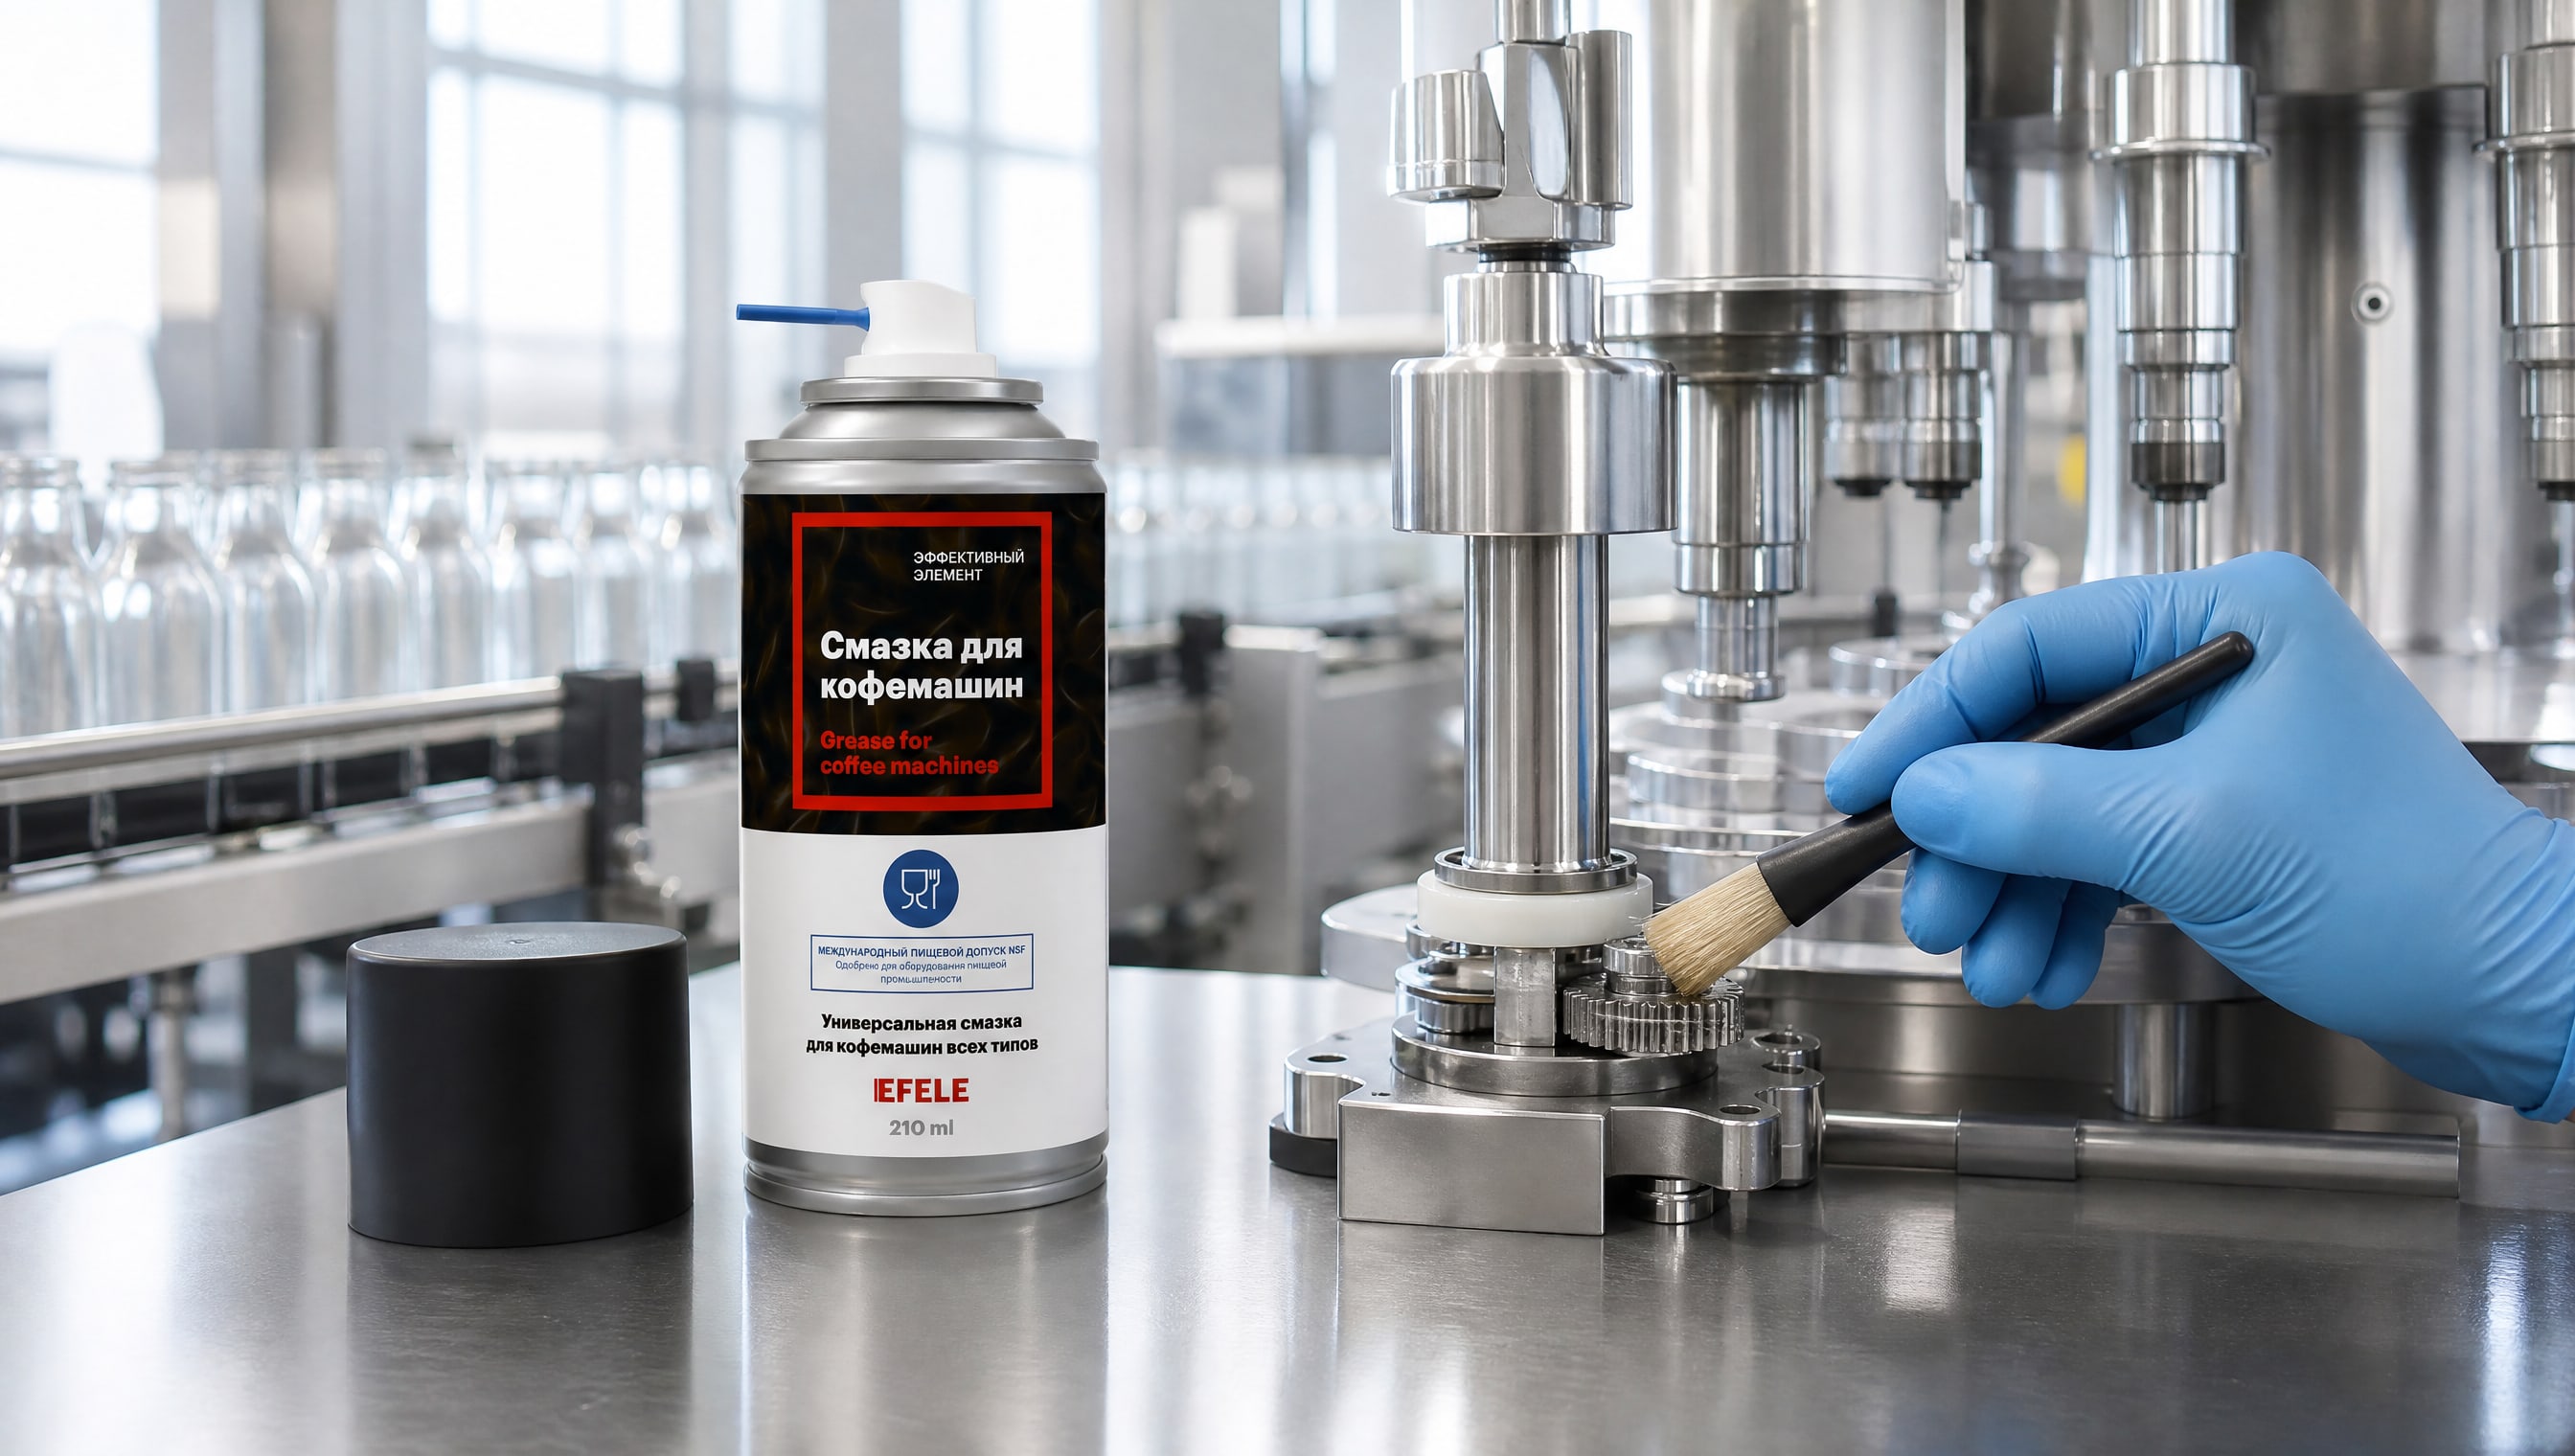
На линии розлива йогурта предприятие перешло с минеральной смазки на пищевую силиконовую. Вместо полной промывки решили применить вытеснение: новую смазку подавали в точки постепенно, позволяя ей вытеснять старую. В узле с резиновым уплотнением насоса смешивание прошло незаметно - силиконовая EFELE Смазка для кофемашин, используемая на предприятии для всех уплотнительных точек, имела совместимость с эластомерами, поэтому никакого набухания резины не произошло. Система продолжила работать без сбоев. Общий результат: увеличение интервала между ревизиями уплотнений с 500 часов до 1200 часов и исключение утечек в зоне расфасовки.
Система централизованной смазки: как настроить параметры
Централизованная система смазки (ЦСС) состоит из насоса, магистралей, клапанов дозирования и точек смазки на каждом узле оборудования.
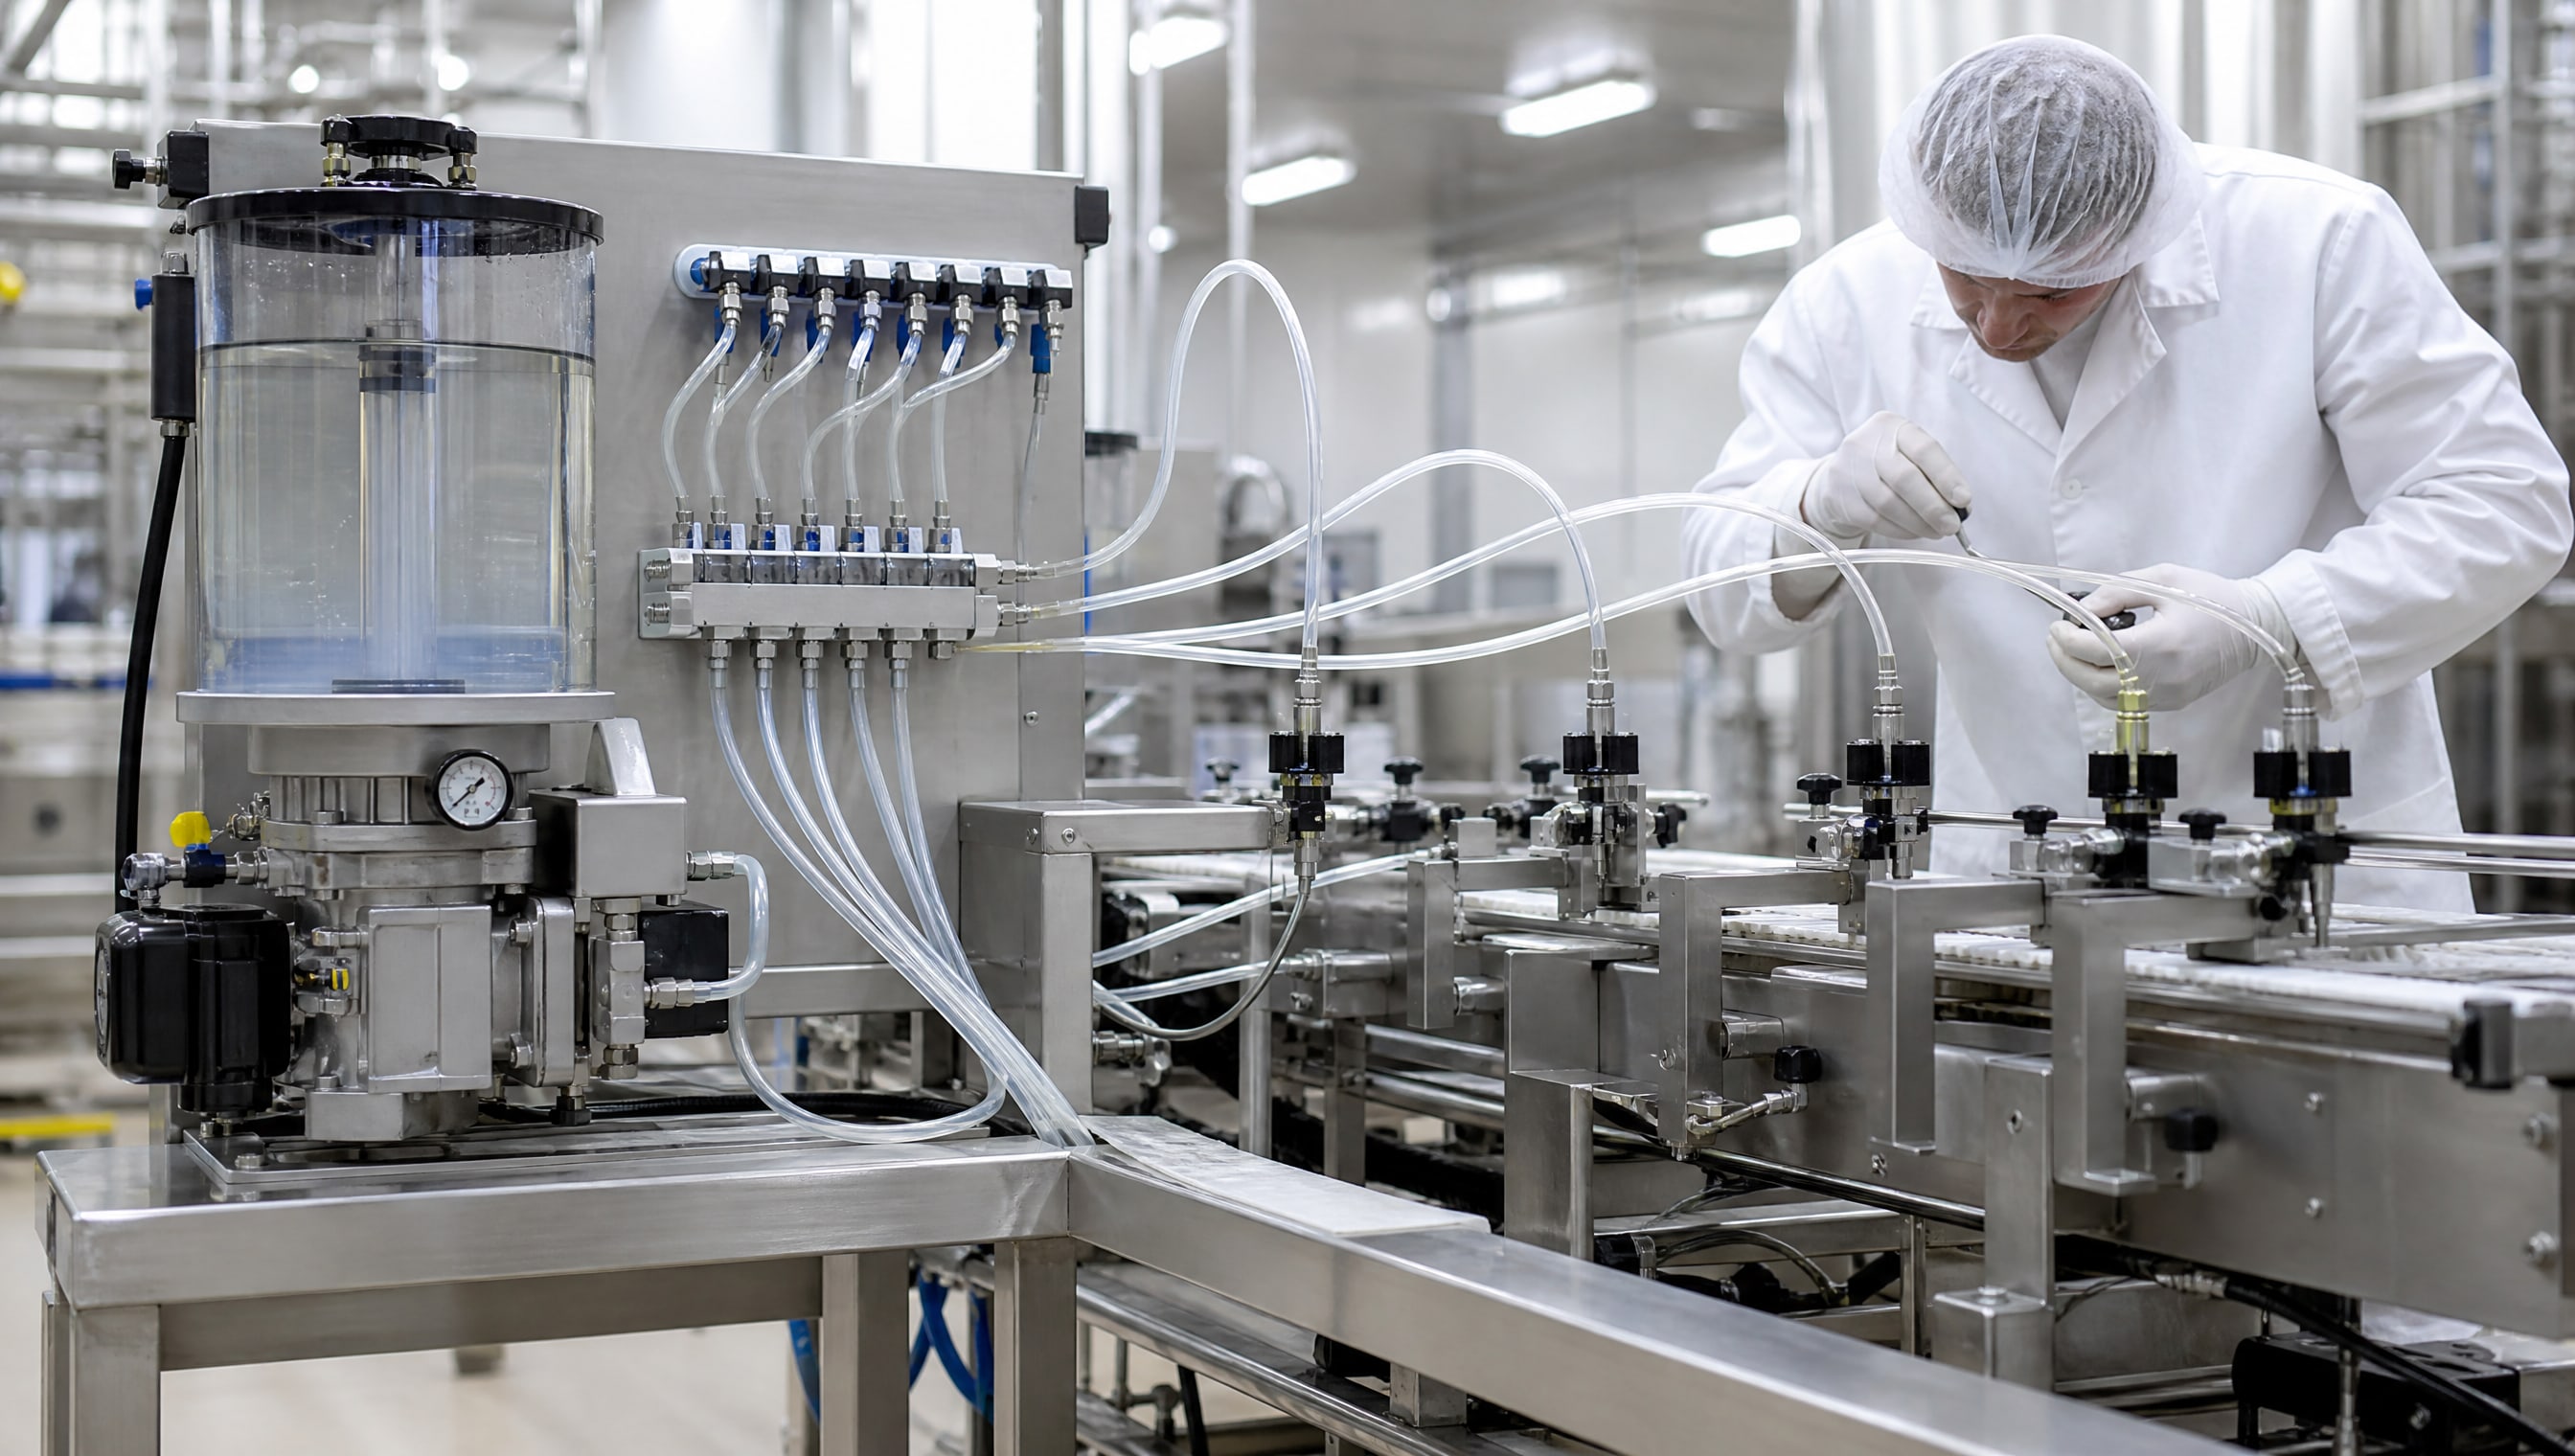
Если выбрана слишком вязкая или плотная смазка, система либо неравномерно подает материал (одни точки голодают, другие переполняются), либо вообще отказывает при холодном пуске.
Для пищевого оборудования, работающего с ЦСС, класс NLGI должен быть не выше 1,5. Вязкость базового масла около 50 мм²/с при 100 °C обеспечивает нормальный проход через фильтры и дозирующие клапаны. Если система смешивает старую минеральную смазку NLGI 2 с новой силиконовой NLGI 1,5, консистенция переходной смеси может вырасти до NLGI 3–4, что полностью парализует циркуляцию.
Поэтому перед переходом нужно провести расчет объема: сколько смазки в магистралях и точках, и сколько нужно новой смазки для полного вытеснения. Обычно рекомендуют подавать в 1,5–2 раза больше нового материала, чтобы гарантировать полное вытеснение старого. При вытеснении важно следить за давлением в магистралях - оно не должно скакать резко.
После переходного периода (обычно 50–100 часов работы) нужно провести визуальный осмотр точек смазки: в них должна быть однородная свежая смазка без комков и уплотнений. Если остается желтый или коричневый налет старой смазки, вытеснение нужно продолжить.
Распространенные ошибки при переходе на пищевые смазки
Первая ошибка - предположить, что все пищевые смазки совместимы между собой.
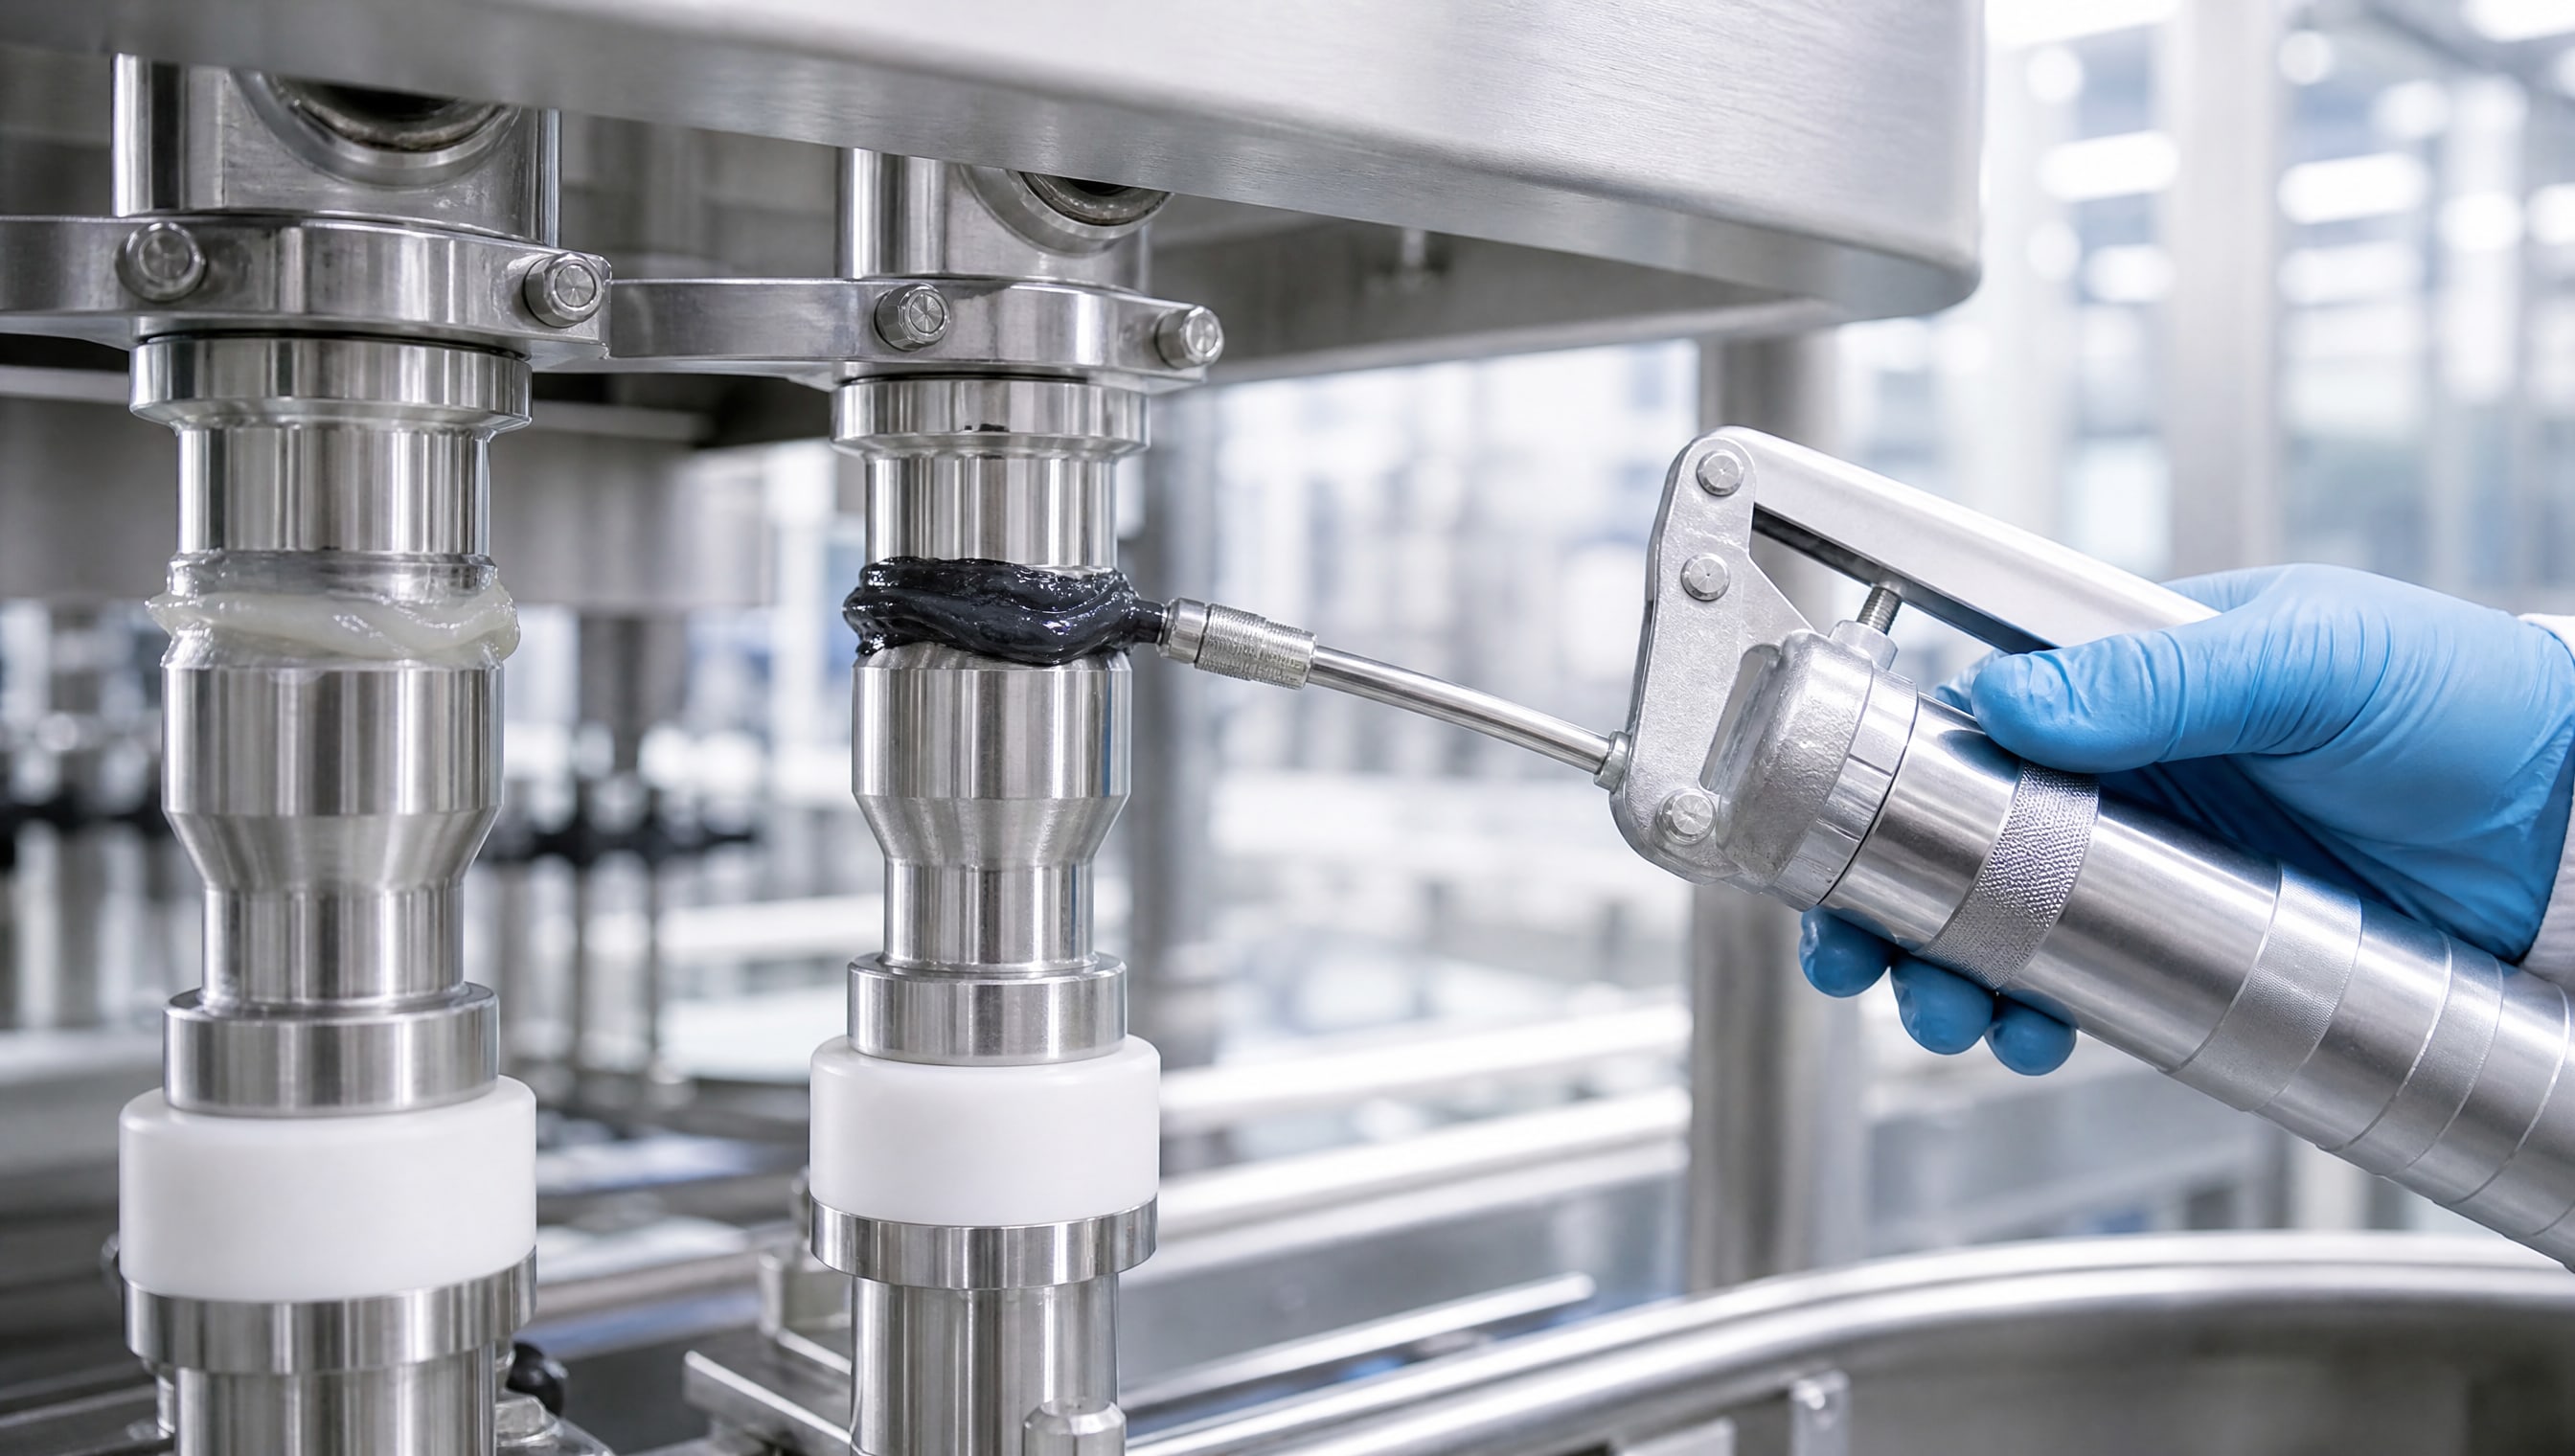
На практике пищевая минеральная смазка и пищевая силиконовая смазка столь же несовместимы, как минеральная и синтетическая. Обе имеют допуск NSF, но разные базовые масла не смешиваются.
Вторая ошибка - выбирать смазку только по допуску, забыв про NLGI и вязкость. Для ЦСС пищевая смазка NLGI 2–3 окажется слишком плотной. Это особенно опасно при холодном старте утром или после выходных, когда смазка становится еще гуще.
Третья ошибка - просто долить новую смазку поверх старой, рассчитывая, что система «сама разберется». На практике узлы быстро переполняются гибридной смесью, которая начинает протекать и смазывать соседние детали. В местах высокого трения эта смесь становится похожа на пластилин и вообще не скользит.
Четвертая ошибка - не проверить совместимость с материалами уплотнений. Даже если смазка пищевая и силиконовая, некоторые старые резины могут дать непредвиденную реакцию. Лучше провести микротест перед полным переходом.
Пятая ошибка - игнорировать рекомендации по давлению в ЦСС при переходе. Новая смазка может потребовать другого давления дозирования, чем старая. Если не отрегулировать клапаны, система будет либо недодавать, либо перекачивать.
Часто задаваемые вопросы
Что такое «пластилин» при смешивании смазок и почему он образуется?
«Пластилин» - это результат смешивания несовместимых типов смазок в одной точке. Когда разные базовые масла (например, минеральное и силиконовое) встречаются с разными загустителями, они образуют гибридную смесь, которая теряет текучесть и становится плотной и неподатливой. При циркуляции в ЦСС такая масса застопоривается в магистралях, особенно при холодном старте, и узлы остаются без смазки.
Можно ли просто долить новую пищевую силиконовую смазку поверх старой минеральной?
Нет. Если старая смазка минеральная, а новая силиконовая, они несовместимы и образуют «пластилин» в точках смазки. Правильный метод - полная очистка узлов или вытеснение старой смазки новой. При вытеснении новую смазку подают постепенно, позволяя ей выталкивать старую материал из магистралей и точек.
Какой класс NLGI выбрать для централизованной системы смазки на пищевом производстве?
Для ЦСС рекомендуется NLGI 1 или 1,5 (максимум). При NLGI 2 и выше смазка становится слишком вязкой и неравномерно циркулирует по магистралям, особенно при холодном старте. Вязкость базового масла должна быть около 50 мм²/с при 100 °C, чтобы система работала надежно.
В чем разница между допусками NSF H1 и 3H?
NSF H1 допускает случайный контакт с пищей и используется для большинства узлов оборудования розлива. NSF 3H предполагает непосредственный и постоянный контакт с продукцией - это максимально строгий уровень безопасности. Выбор зависит от конкретного узла: если контакт исключен (например, муфта редуктора), достаточно H2 или H1.
Почему пищевая силиконовая смазка лучше минеральной для пищевого оборудования?
Пищевые силиконовые смазки инертны к резинам, полимерам и эластомерам, поэтому не вызывают набухание уплотнений. Они стабильны при температурах до 200 °C и выше, не смываются водой и щелочными моющими растворами, без запаха при нагреве. Минеральные смазки теряют свойства при повышенной температуре и влажности, что типично для пищевого производства.
Заключение
Переход на пищевые смазки - это не просто замена старого материала на новый, а комплексный процесс, в котором ошибка на каждом этапе может привести к образованию «пластилина» и отказу оборудования. Ключ к успеху - выбрать не только пищевой допуск, но и правильную консистенцию (NLGI 1–1,5 для ЦСС), проверить совместимость базовых масел и загустителей, а главное, удалить старую смазку методом очистки или вытеснения перед началом эксплуатации.
Пищевые силиконовые смазки с допуском NSF H1 остаются оптимальным выбором для оборудования розлива, кофемашин и пищевого производства благодаря инертности к полимерам, термостойкости и совместимости с материалами. При правильном подборе и переходе система централизованной смазки будет подавать материал равномерно, уплотнения останутся герметичными, и интервалы между ревизиями узлов значительно увеличатся. Следующий шаг - уточнить параметры конкретного оборудования (температурный диапазон, материалы уплотнений, класс NLGI ЦСС) и согласовать их с поставщиком перед закупкой.