Для деталей из сложных марок стали и соединений с натягом выбирают смазочный материал не по одному признаку, а по условиям контакта: нагрузке, температуре, способу сборки, риску коррозии и необходимости удерживать материал на поверхности. При запрессовке смазка или паста может снизить коэффициент трения, а для защиты от износа и фреттинга применяют твердосмазочное покрытие. Это разные решения, и подменять одно другим не стоит.
Статья поможет инженерам и закупщикам разобраться, чем отличаются твердая пластичная смазка и покрытие, как понимать класс NLGI и какие параметры проверять при сборке деталей с натягом. Отдельно рассмотрим контроль покрытия, способы его отверждения и применение карандаша или шприца для твердой смазки.
Чем отличаются твердые смазки: виды и назначение
Термин «твердая смазка» используют для разных материалов.
В контексте подбора важно различать твердые смазочные компоненты в составе пластичной смазки или пасты и твердосмазочное покрытие, нанесенное на поверхность детали. Первое обычно применяют как смазочный материал в зоне трения или при сборке, второе формирует функциональный слой на поверхности.
Твердая пластичная смазка остается консистентным материалом. Ее пригодность для узла нельзя определить только по тому, насколько она плотная: значение имеют состав, режим работы, удерживаемость в зоне контакта и совместимость с материалами деталей. Само наличие твердых компонентов также не гарантирует отсутствия износа.
Твердосмазочное покрытие наносят на деталь и оценивают как слой с заданными свойствами. Для стальных деталей в качестве ориентировочной толщины антифрикционного покрытия приводят 10–15 мкм. Если нужно сочетать антифрикционную и антикоррозионную защиту, ориентир составляет 20–25 мкм. Эти значения не заменяют требования конкретного узла: необходимая толщина зависит от функции покрытия.
Понятия «твердая смазка» и «твердосмазочное покрытие» поэтому не взаимозаменяемы. Первое может обозначать смазку или пасту с твердыми компонентами, второе - нанесенный на поверхность материал, толщину и свойства которого контролируют. При выборе также учитывают, будет ли смазка удерживаться в контакте или нужен сформированный на детали слой.
Как читать класс NLGI у твердой пластичной смазки
NLGI показывает консистенцию пластичной смазки по рабочей пенетрации при 25 °C, определяемой по ASTM D217.
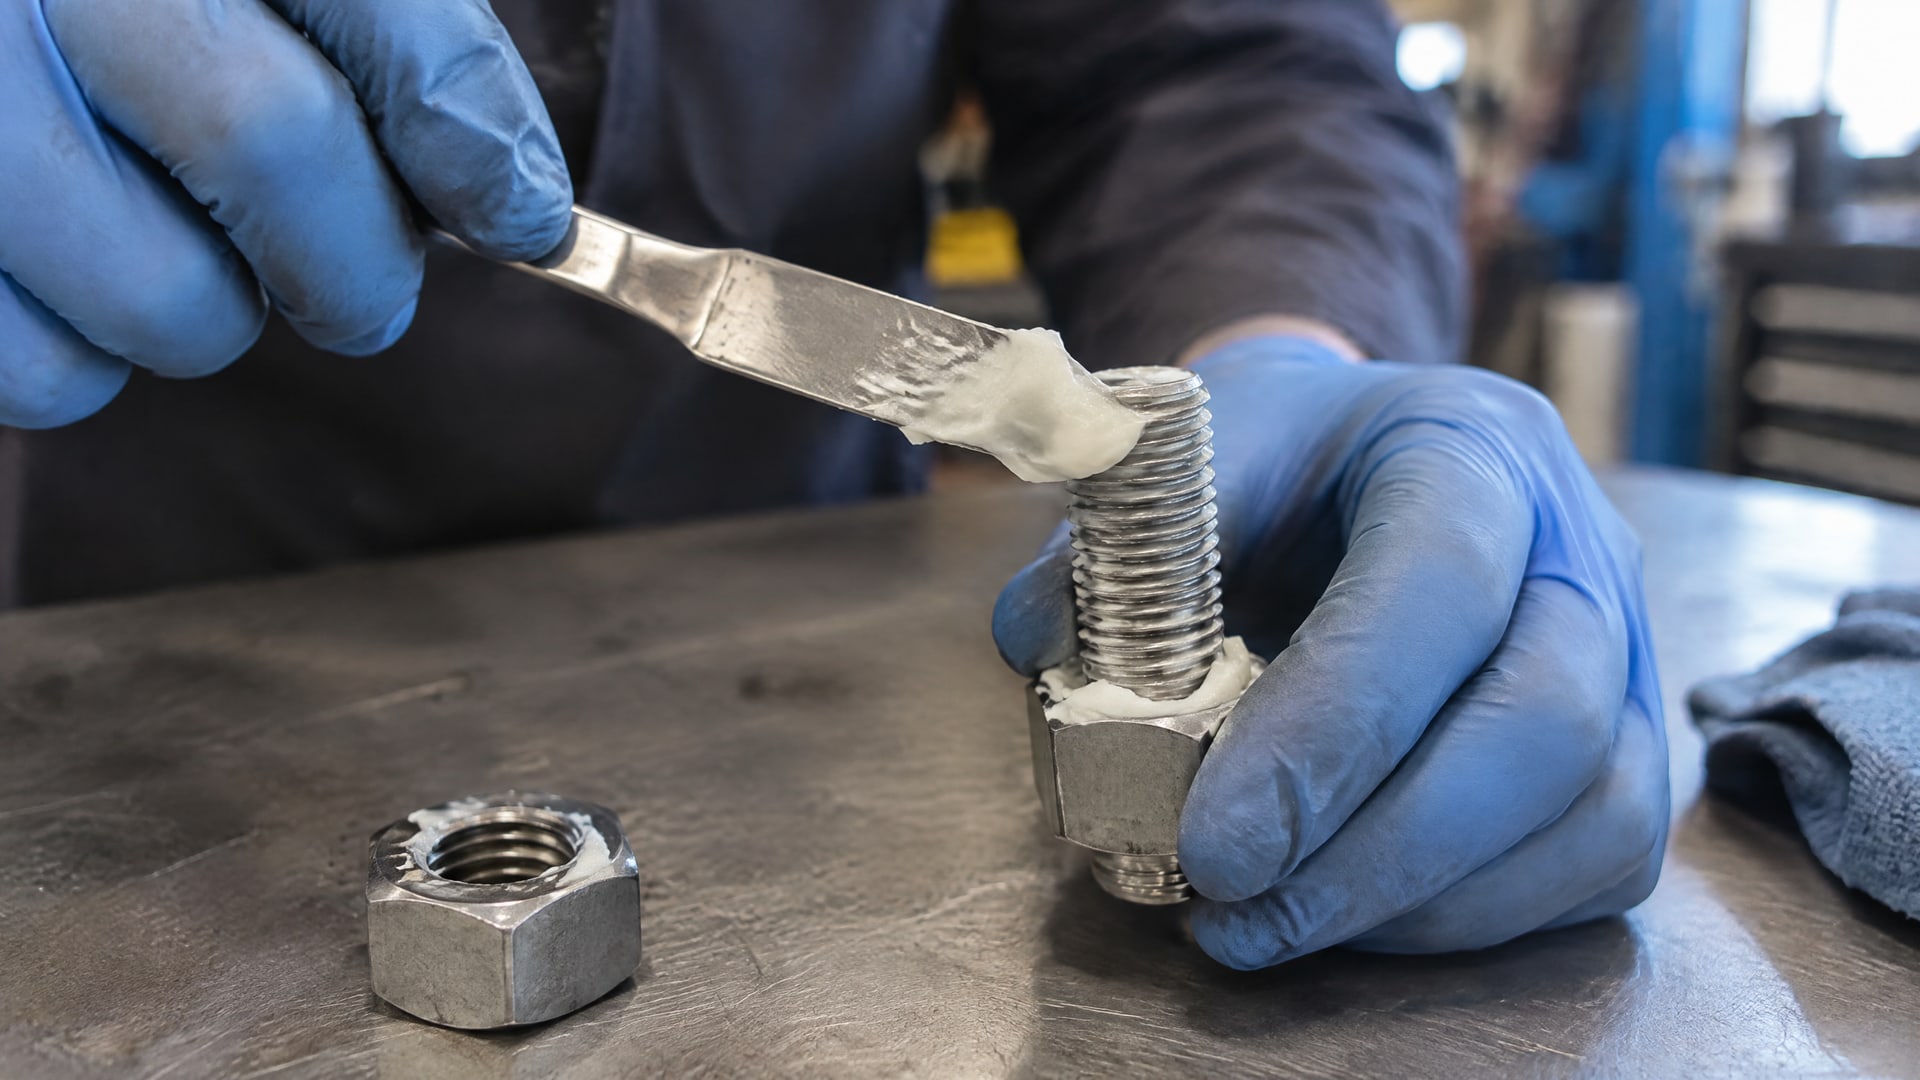
Шкала охватывает классы от 000 до 6: чем выше номер, тем тверже и менее текуча смазка. Это характеристика консистенции, а не оценка качества, температурной стойкости или способности выдерживать нагрузку.
Для классов NLGI 3–6 указаны следующие диапазоны рабочей пенетрации:
| Класс | Рабочая пенетрация |
|---|---|
| NLGI 3 | 220–250 |
| NLGI 4 | 175–205 |
| NLGI 5 | 130–160 |
| NLGI 6 | 85–115 |
Чем выше класс, тем тверже материал. Более твердая консистенция может быть полезна, когда смазке необходимо удерживаться в зоне контакта или не стекать, однако одного этого показателя недостаточно для подбора.
При выборе смазки для стали отдельно проверяют ее антифрикционные и противоизносные свойства, рабочую температуру, нагрузку и совместимость с материалами узла. Для детали, работающей при высокой нагрузке, нельзя автоматически выбирать самый высокий класс NLGI. Он говорит о консистенции, но не отвечает на вопрос, обеспечит ли состав нужную защиту в конкретном режиме.
Закупщику полезно сверять технические данные продукта с требованиями конструкторской документации и условиями эксплуатации. Если в документации задан только класс консистенции, этого может быть недостаточно для оценки пригодности смазки. Нужно уточнить требования к нагрузке, скорости, удерживаемости и защите от коррозии.
Смазка при натяге: что важно при запрессовке
При посадке с натягом поверхности деталей при сборке взаимодействуют под давлением.
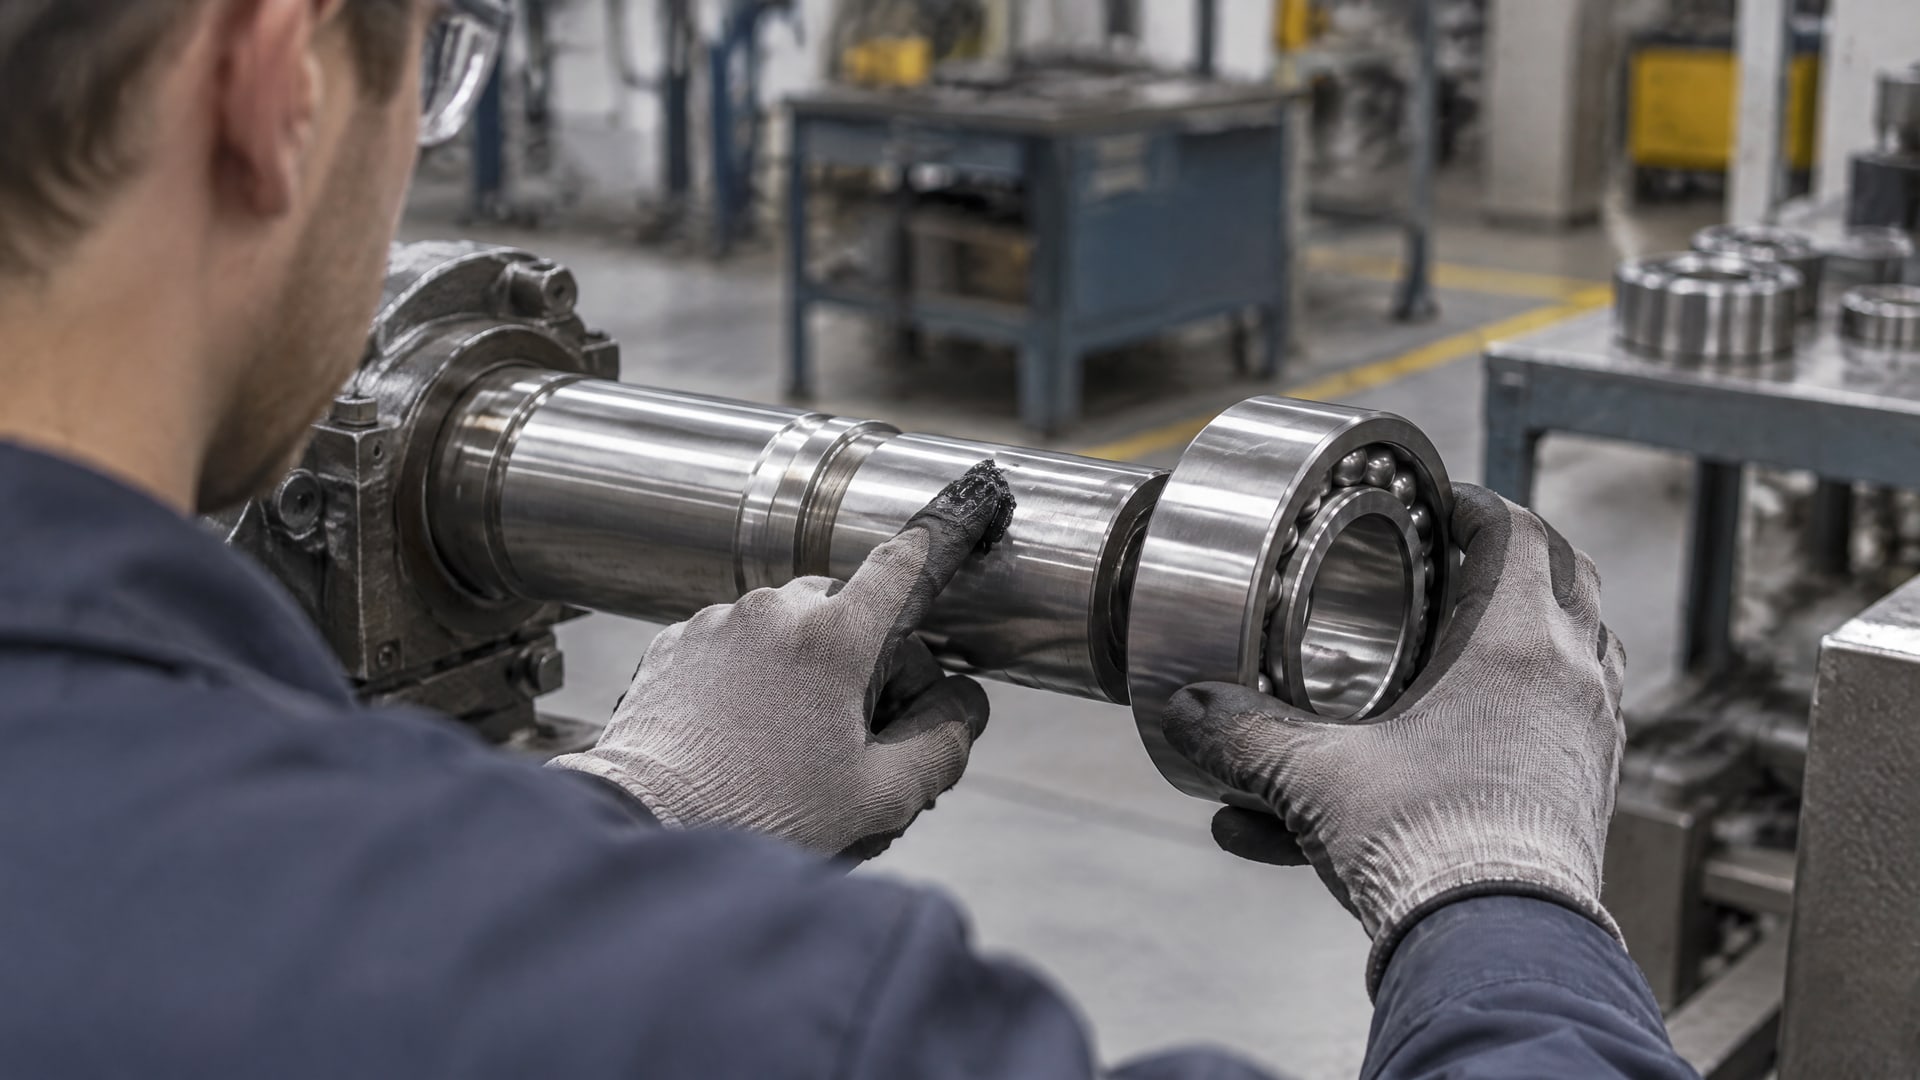
Смазка или сборочная паста помогают снизить трение во время запрессовки и стабилизировать процесс. В приведенных расчетных данных коэффициент трения составляет 0,08–0,10 без смазки и 0,06–0,08 со смазкой.
Для сборки рассматривают смазки и пасты с твердыми смазочными компонентами. Но материал выбирают с учетом не только значения коэффициента трения. На результат влияют марка стали, давление, скорость сборки, температура, риск коррозии и требования к удержанию состава в контакте.
Перед выбором стоит определить:
какие поверхности контактируют при запрессовке;
насколько важны равномерность сборки и снижение усилия;
требуется ли смазка только на время монтажа или также при дальнейшей работе узла;
есть ли риск фреттинга при последующих микроперемещениях;
как состав совместим с материалом деталей и условиями эксплуатации.
Смазка при натяге не отменяет проверки самой посадки и технологии сборки. Ее задача - снизить трение в процессе запрессовки, а не заменить расчет соединения. Поэтому инженер оценивает состав в связке с геометрией деталей и режимом монтажа, а снабженец сверяется со спецификацией, где зафиксированы требования к материалу.
Твердосмазочное покрытие на стали: толщина и контроль
Для покрытия важны толщина и равномерность слоя.
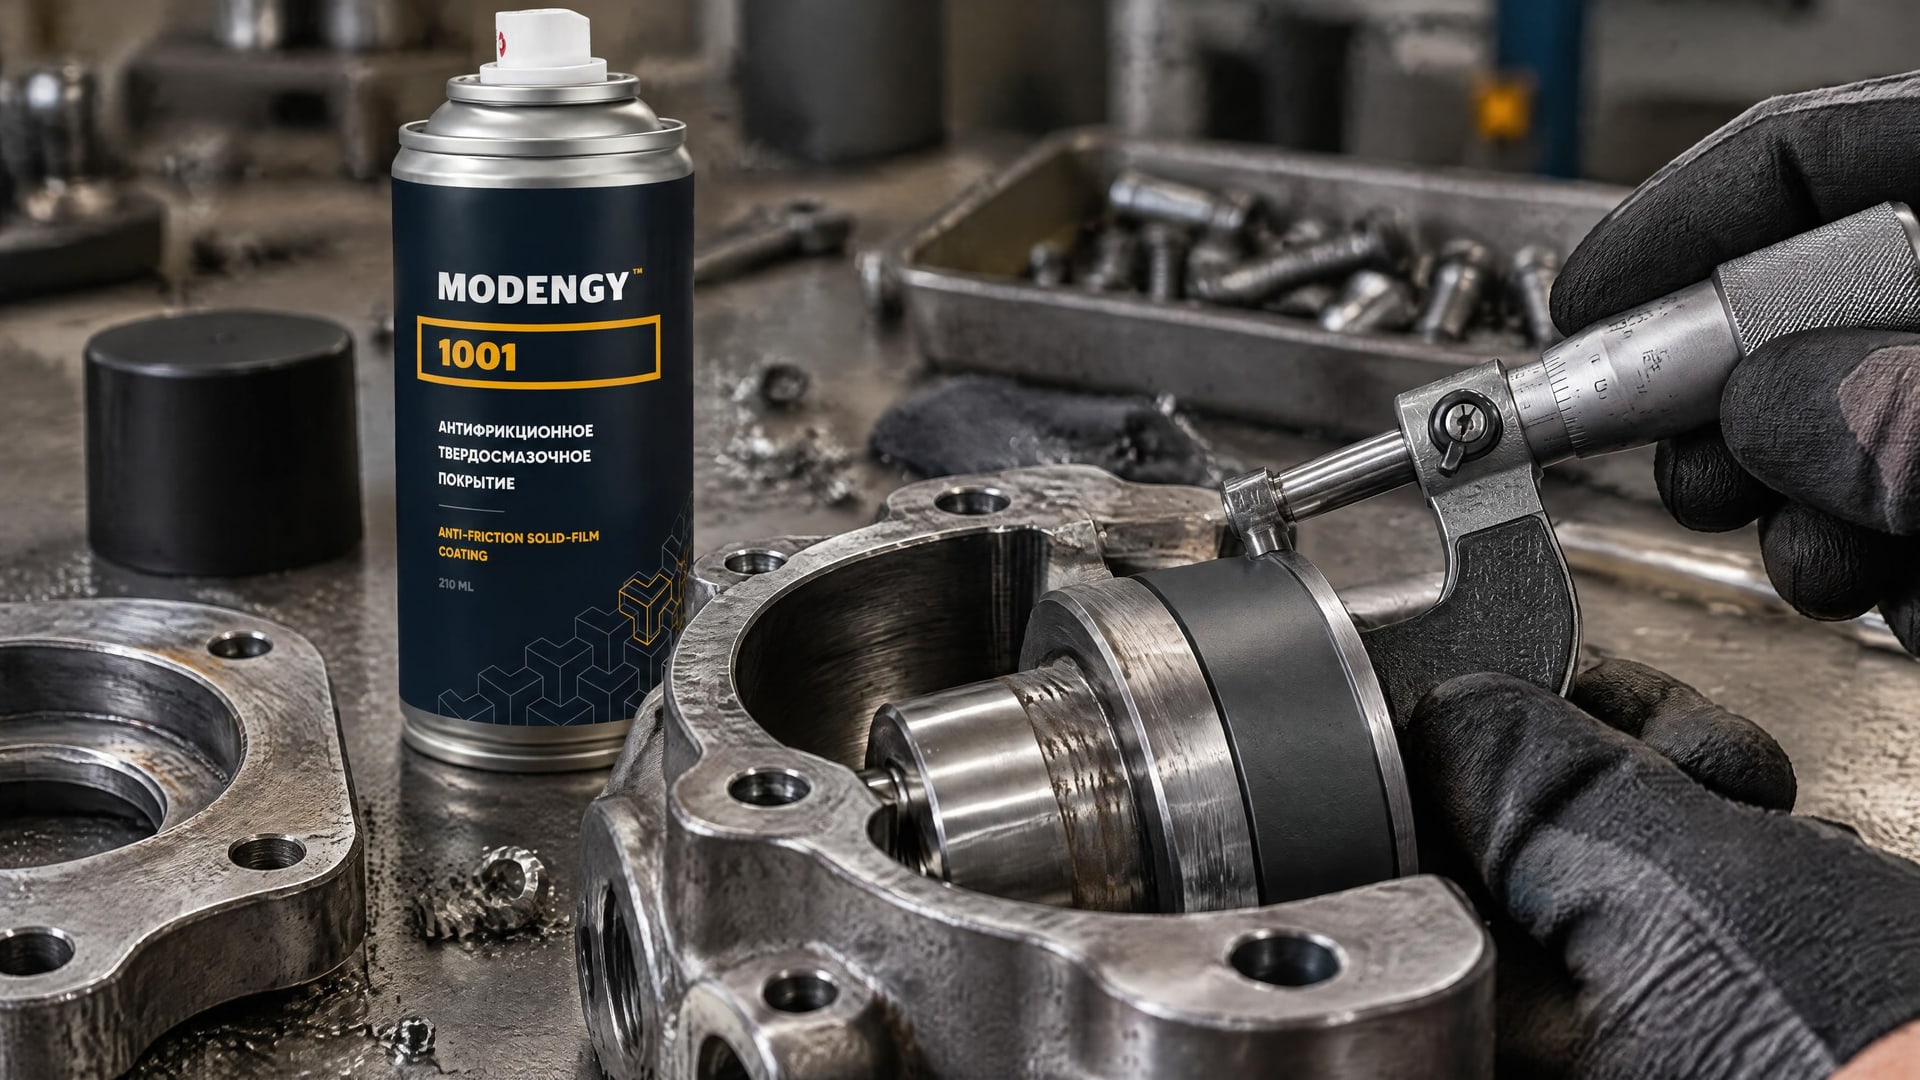
Неоднородное нанесение может привести к тому, что поверхность будет работать неравномерно, а антифрикционный барьер не обеспечит ожидаемый результат. Особенно внимательно контролируют детали, где возможен фреттинг.
Для неметаллических неорганических покрытий на металле в качестве базового документа упоминается ГОСТ 9.302-88. Для твердосмазочных покрытий методы определения истираемости и антифрикционных свойств описывает ГОСТ 11613-65. При контроле готовых деталей предпочтительны неразрушающие методы, если они позволяют оценить параметры слоя без повреждения изделия.
Для плоской стальной детали толщину покрытия обычно усредняют минимум по трем замерам. При этом проверка одной толщины не заменяет оценки однородности и антифрикционных свойств: слой должен соответствовать назначению узла, а не просто быть как можно толще.
Если деталь работает во влажной среде или подвергается циклам нагрева и охлаждения, важно учитывать риск коррозии наряду с трением. Когда обычная смазка может не удержаться на поверхности, покрытие формирует отдельный функциональный слой. Для таких задач MODENGY 1001 применяют как твердосмазочное покрытие, отверждаемое при комнатной температуре и предназначенное для защиты от износа и коррозии.
Отверждение твердой смазки и выбор способа нанесения
Способ отверждения влияет на организацию процесса: нужно учитывать доступное оборудование, требования к подготовке детали и возможность провести обработку до сборки.
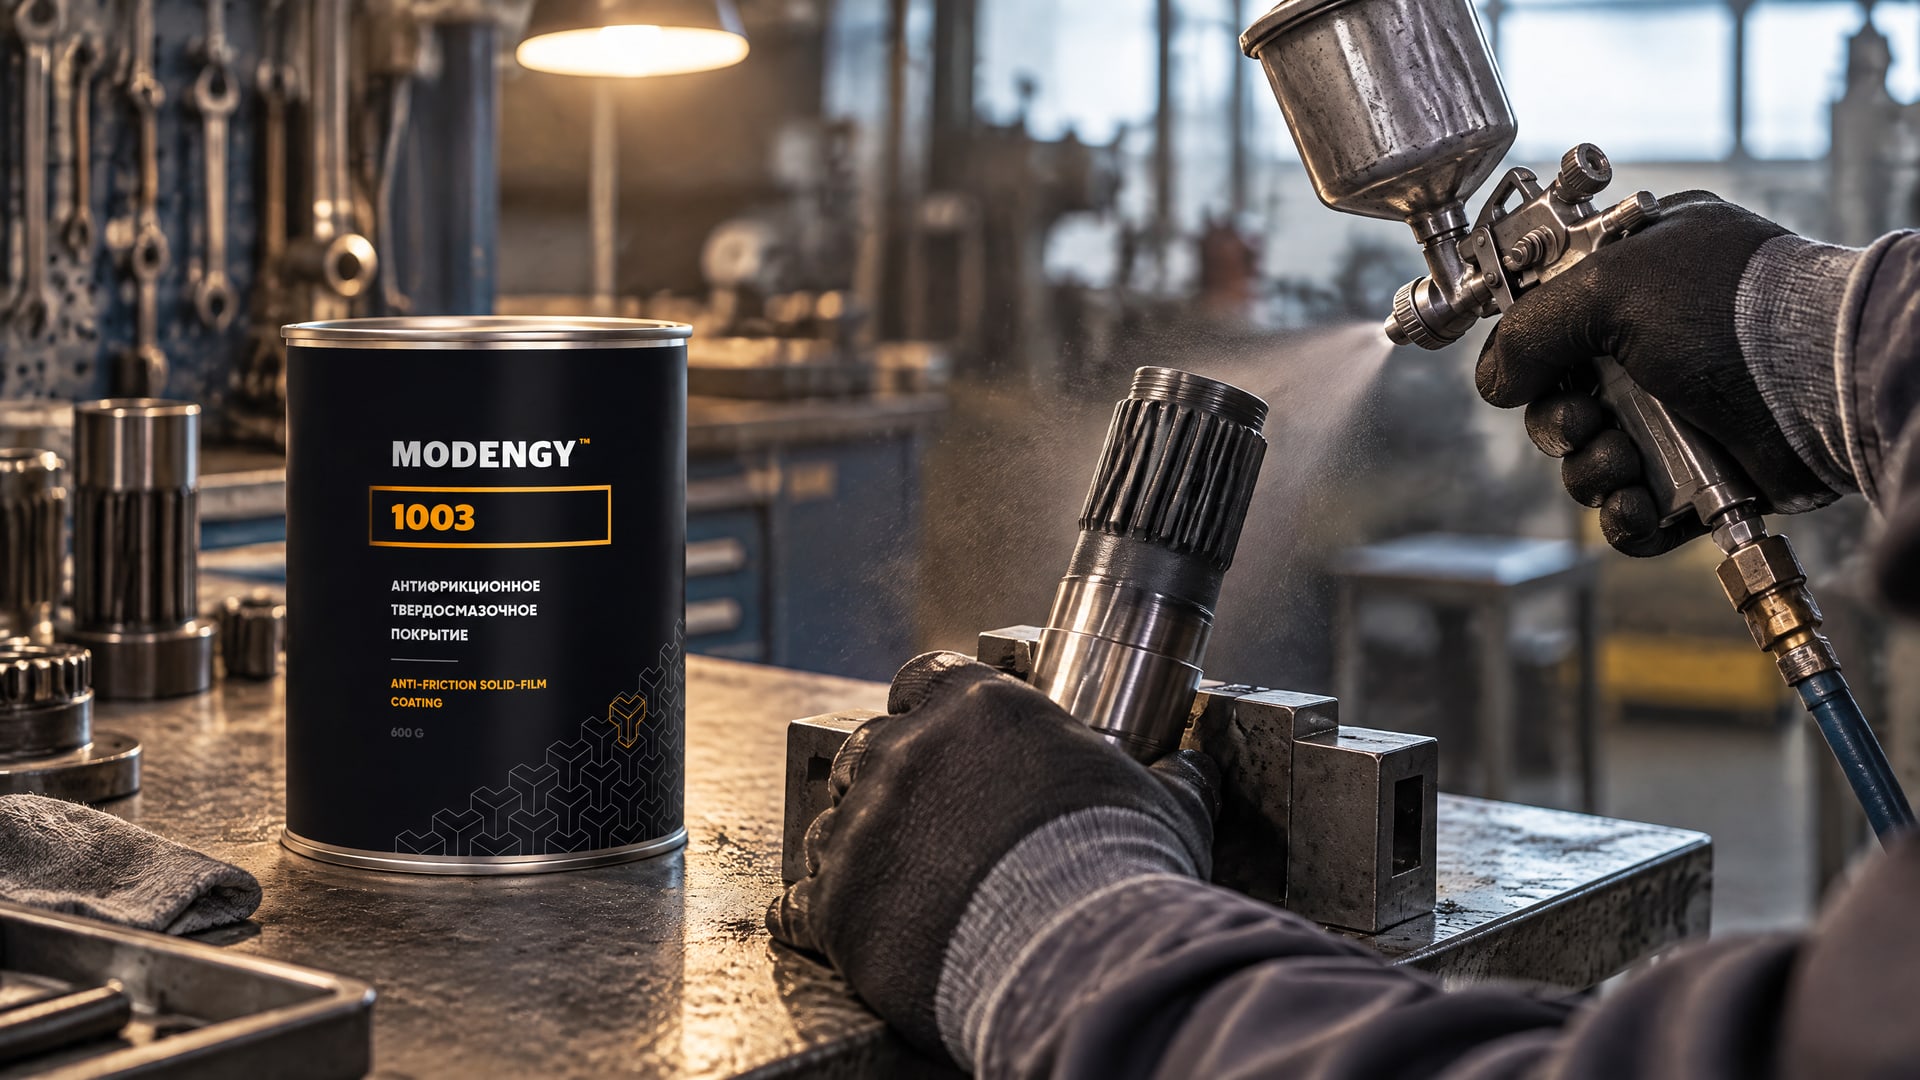
Покрытие, которое отверждается при комнатной температуре, и материал с термической полимеризацией требуют разных условий нанесения. При этом сам факт отверждения не доказывает пригодность слоя для любого узла: свойства проверяют по назначению и режиму работы.
Для шлицевых соединений может иметь значение высокая стойкость покрытия при эксплуатации. В сравнении с другими подходами учитывают не только итоговые свойства, но и ограничения по процессу:
| Решение | Что учитывать при выборе |
|---|---|
| Пластичная смазка | Класс NLGI описывает консистенцию; отдельно проверяют нагрузочные и антифрикционные свойства |
| Паста с твердыми смазочными компонентами | Может снижать трение при запрессовке; соответствие оценивают для конкретного соединения |
| Твердосмазочное покрытие | Контролируют толщину, однородность и антифрикционные свойства слоя |
| MODENGY 1003 | Покрытие требует термической полимеризации, но обеспечивает высокую стойкость в шлицевых соединениях |
Карандаш твердой смазки и шприц для твердой смазки относятся к форматам подачи материала, а не к самостоятельным классам смазок. Название инструмента не сообщает, подходит ли состав для определенной стали, нагрузки или температуры. Перед применением проверяют назначение материала, способ нанесения и требования к подготовке поверхности.
При промышленном подборе полезно сначала определить, нужен ли узлу смазочный материал для сборки или долговременный функциональный слой. Затем сверяют технологию нанесения и отверждения с возможностями производства. Если рассматривают твердосмазочное покрытие, к этому добавляют требования к контролю толщины и испытанию антифрикционных свойств.
Как подобрать смазку для стали и детали с натягом
Марка стали сама по себе не дает готового ответа, какой материал использовать.
Подбор ведут по сочетанию материала детали и условий контакта. Для деталей с натягом учитывают параметры запрессовки, для поверхностей с риском фреттинга - способность смазки или покрытия снижать трение и сохранять защитное действие.
Практичный порядок выбора:
Определить функцию материала: снизить трение при монтаже, смазывать контакт при работе или защитить поверхность покрытием.
Зафиксировать нагрузку, скорость сборки, температуру и условия окружающей среды.
Уточнить, нужна ли защита от коррозии и как долго материал должен удерживаться в зоне контакта.
Для пластичной смазки проверить NLGI, не подменяя им оценку эксплуатационных свойств.
Для покрытия установить требования к толщине, однородности, нанесению, отверждению и контролю.
Сверить выбранное решение с документацией на соединение и технологией производства.
Такой подход помогает избежать двух частых ошибок: выбора только по густоте и предположения, что более толстое покрытие обязательно лучше. Технический специалист оценивает режим работы и контроль качества, а закупщик проверяет, что спецификация описывает нужный тип материала и необходимые свойства, а не только его общее название.
Часто задаваемые вопросы
Чем твердая смазка отличается от твердосмазочного покрытия?
Твердой смазкой могут называть пластичную смазку или пасту с твердыми смазочными компонентами. Твердосмазочное покрытие наносят непосредственно на поверхность детали и контролируют как функциональный слой. У этих решений разные способы применения и проверки, поэтому при подборе сначала определяют, что требуется узлу: смазка в контакте или покрытие на поверхности.
Как выбрать класс NLGI для твердой пластичной смазки?
NLGI описывает консистенцию по рабочей пенетрации при 25 °C по ASTM D217. Шкала идет от 000 до 6: высокий номер означает более твердую и менее текучую смазку. Для выбора дополнительно проверяют нагрузочные, температурные и антифрикционные свойства, поскольку класс NLGI сам по себе их не определяет.
Нужна ли смазка при посадке с натягом?
Смазка или сборочная паста часто нужны, чтобы снизить трение при запрессовке. В приведенных данных коэффициент трения составляет 0,08–0,10 без смазки и 0,06–0,08 со смазкой. Материал подбирают с учетом марки стали, давления, скорости сборки и условий дальнейшей работы соединения.
Как контролировать толщину твердосмазочного покрытия?
Для плоских стальных деталей толщину обычно усредняют минимум по трем замерам. Для антифрикционного покрытия ориентир составляет 10–15 мкм, а при совмещении антифрикционной и антикоррозионной защиты - 20–25 мкм. Также проверяют однородность слоя и антифрикционные свойства, а не только толщину.
Заключение
Твердую смазку для стали и деталей с натягом выбирают по функции и условиям работы. При запрессовке смазка или паста снижают трение, а твердосмазочное покрытие формирует защитный слой, для которого важны толщина, однородность, отверждение и контроль. Класс NLGI помогает оценить консистенцию пластичной смазки, но не заменяет проверку ее эксплуатационных свойств.
Следующий шаг - описать режим работы соединения и требования к поверхности: нагрузку, температуру, скорость сборки, риск коррозии и фреттинга. Затем сверить эти условия с технической документацией на смазку или покрытие и зафиксировать способ нанесения и контроля в технологических требованиях.